Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
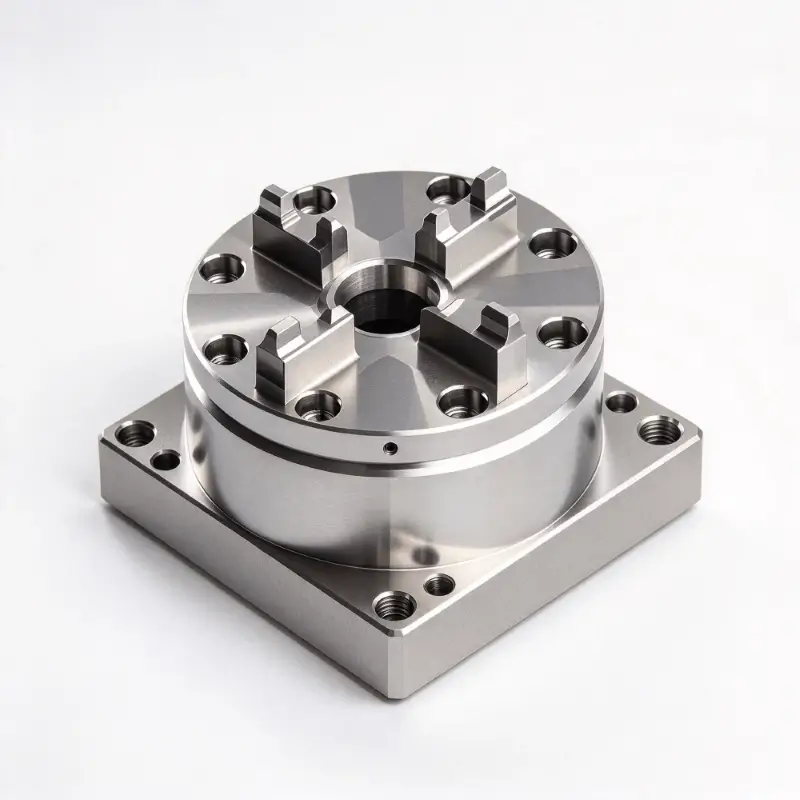
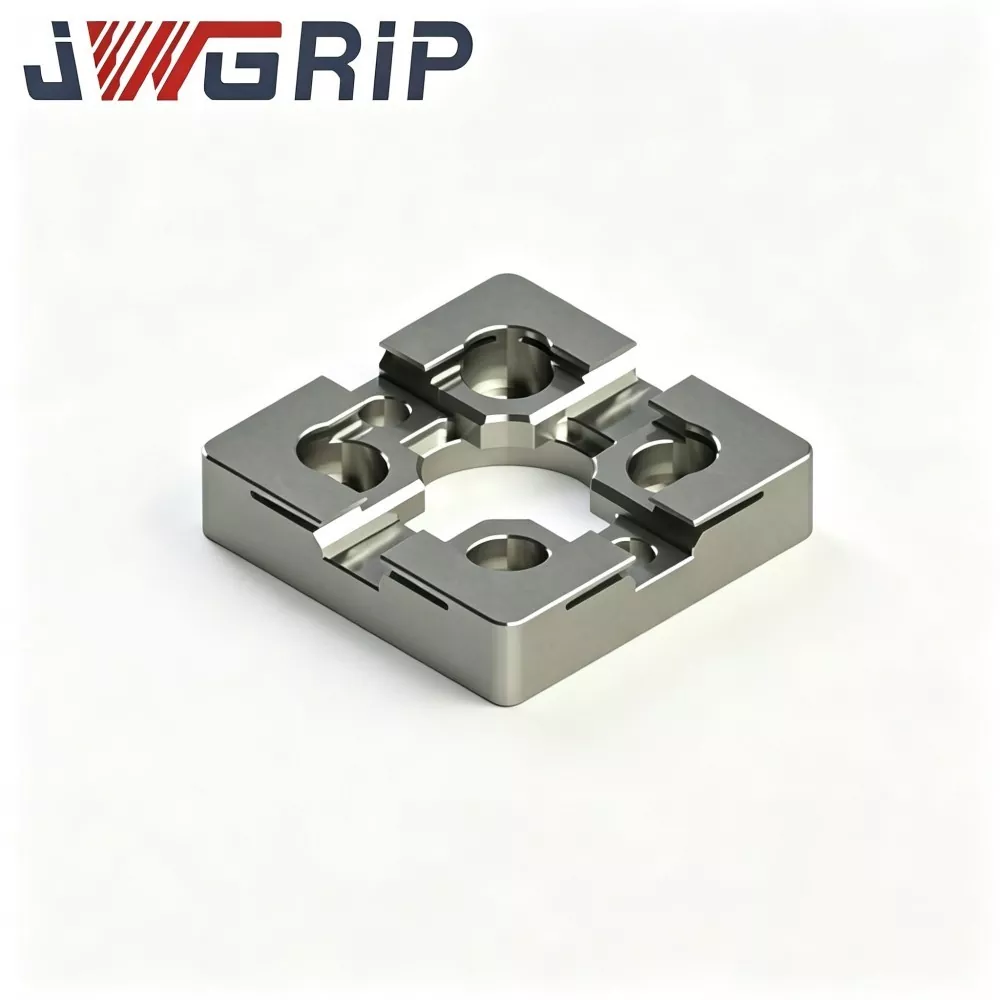
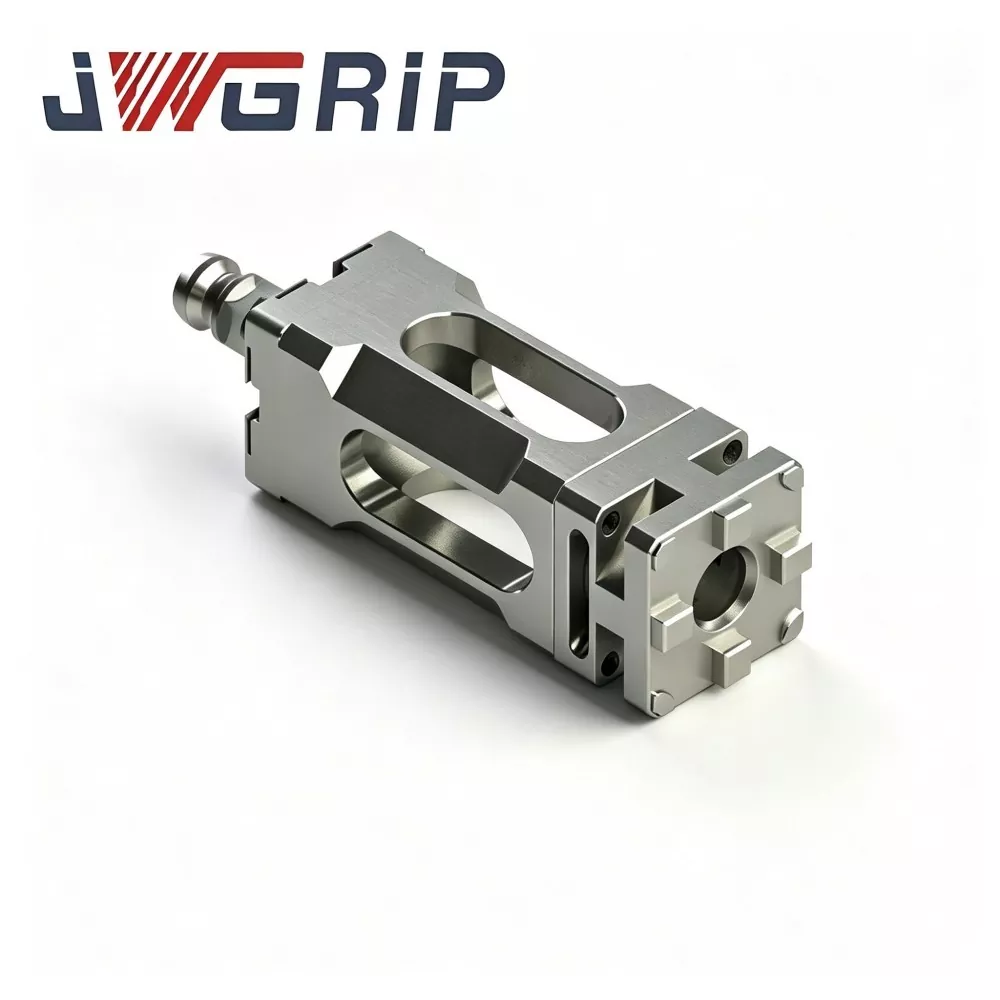
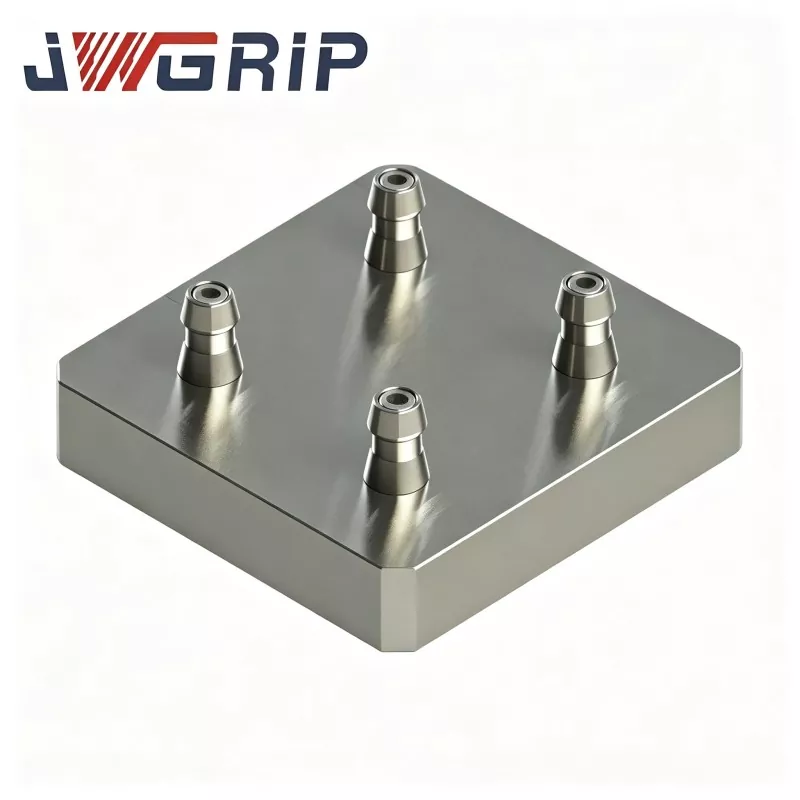
Pallet Titik Sifar Empat Pusat untuk Lekapan CNC
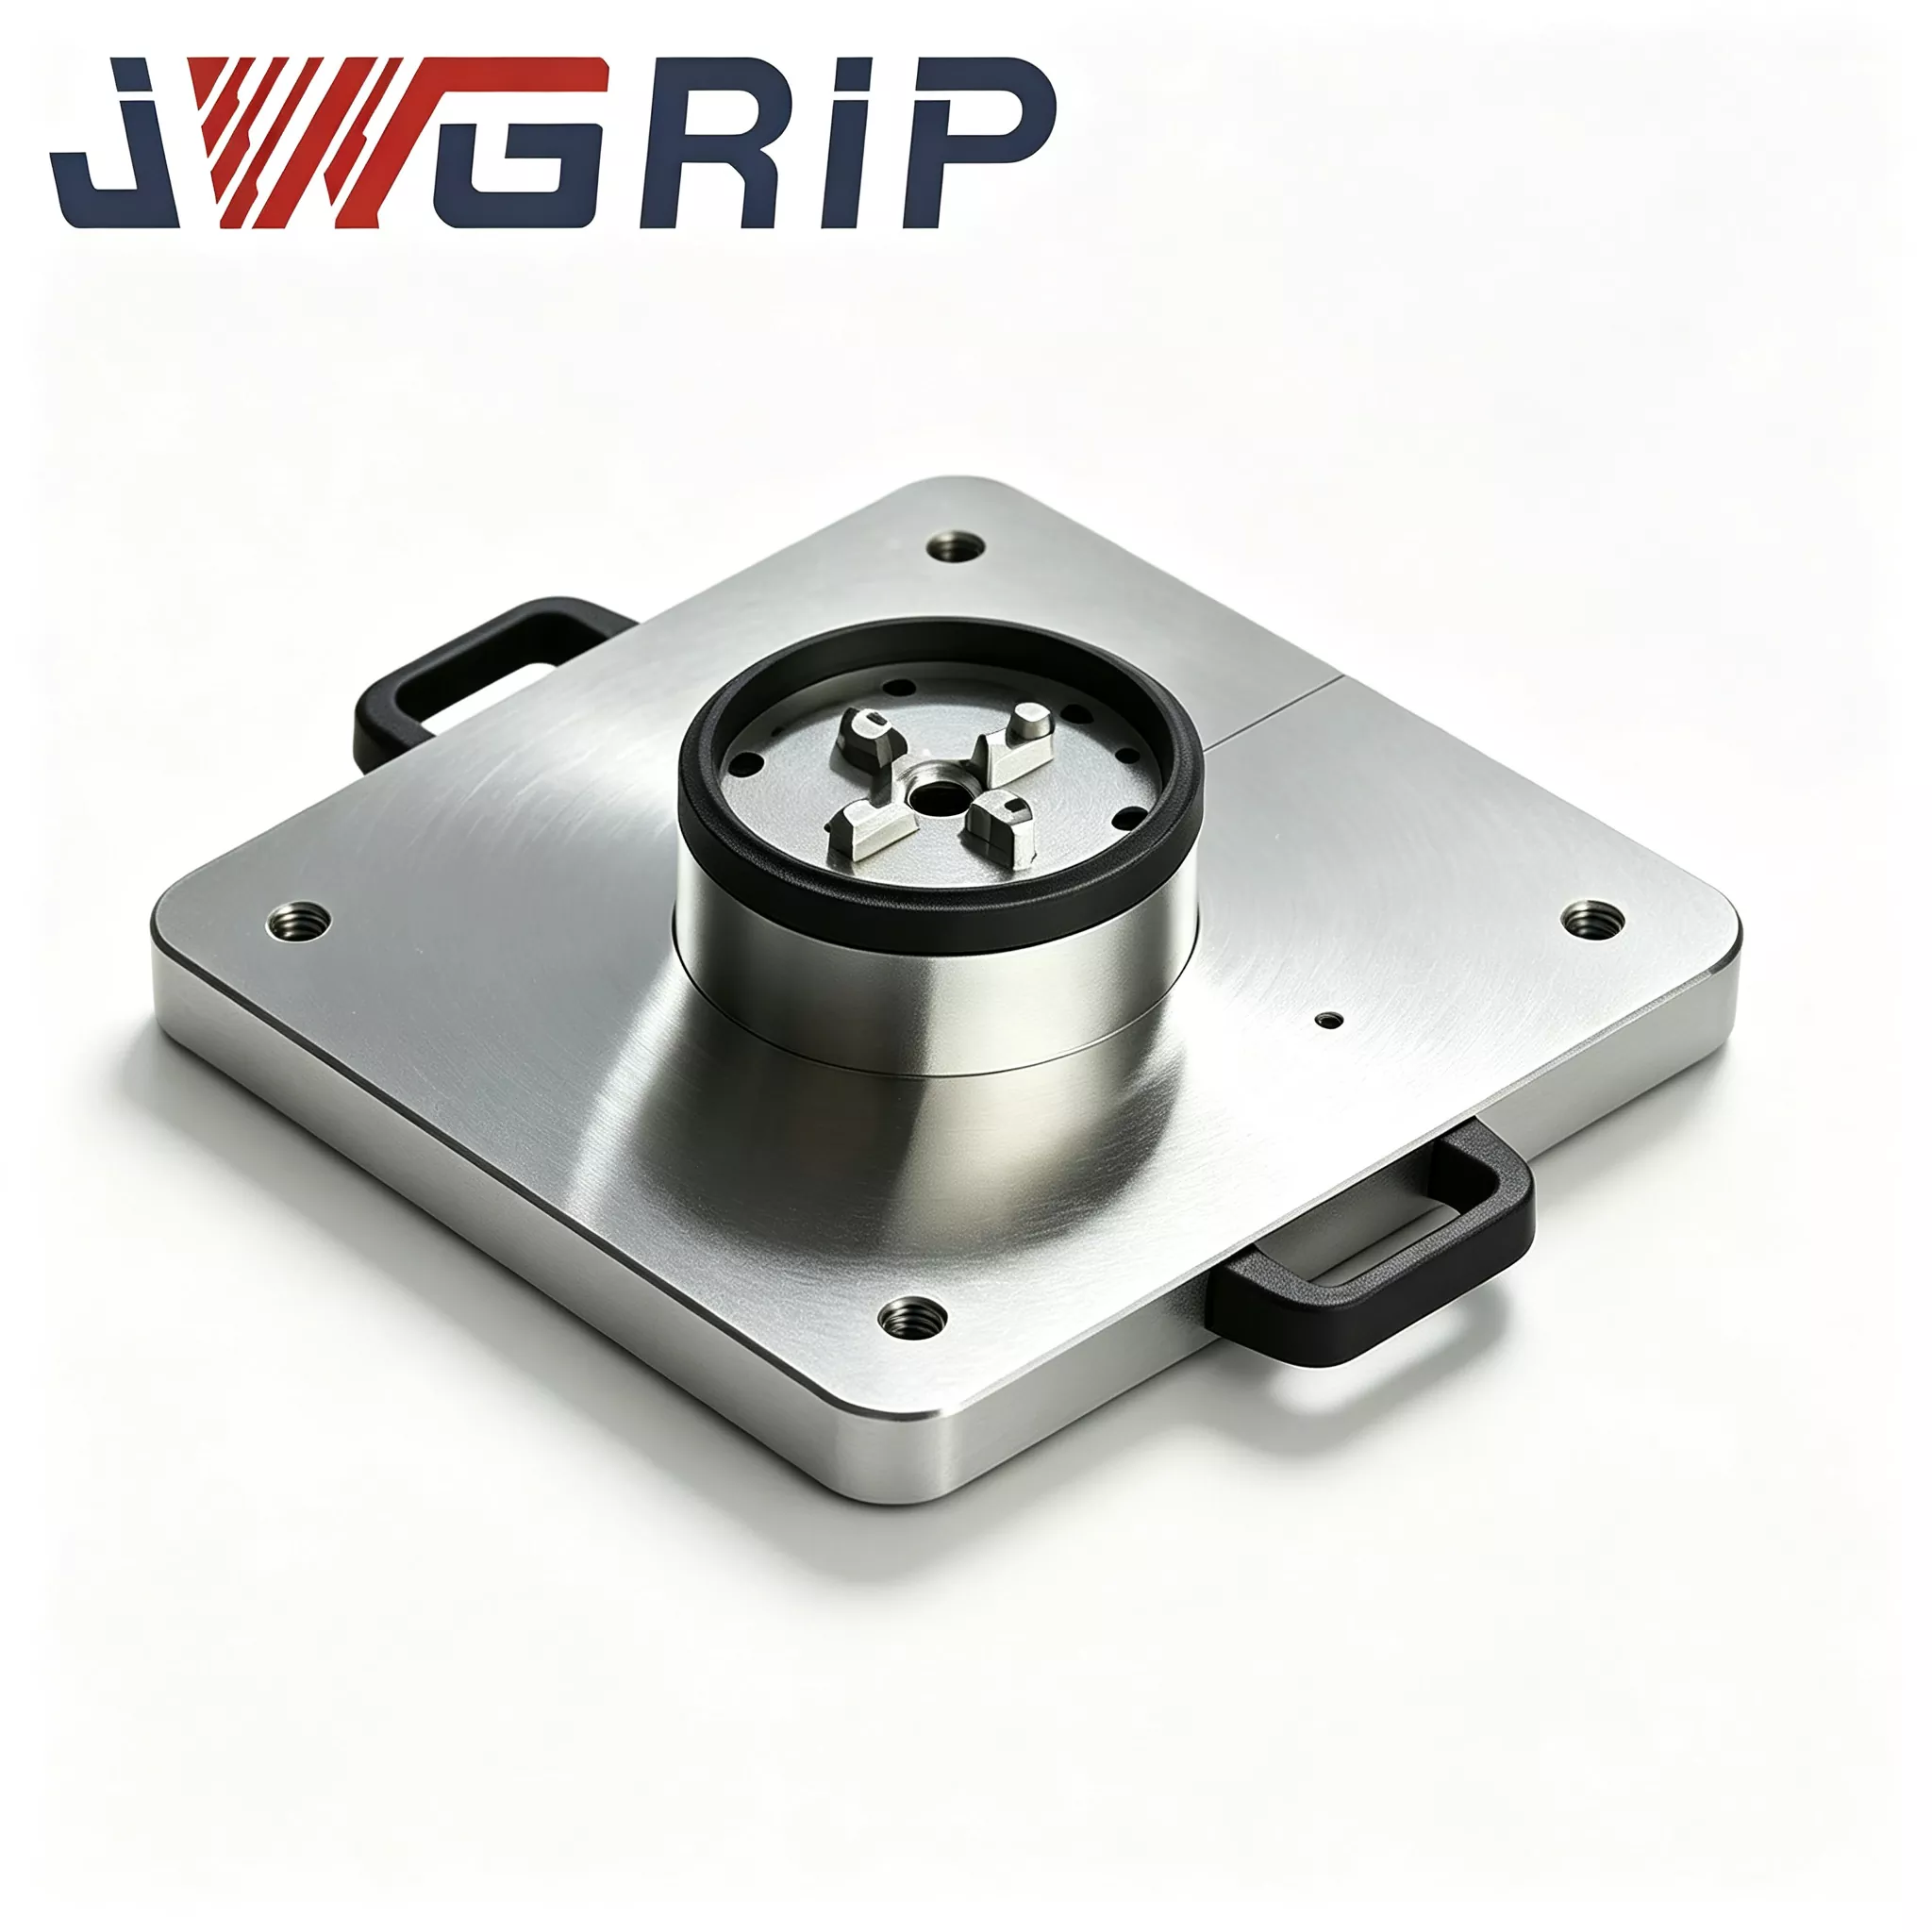
JWGRIP ialah pengilang dan pembekal Pallet Titik Sifar Empat Pusat Profesional untuk Lekapan CNC di China. Four Center Zero Point Pallet kepunyaan Zero Point Pallet Series, dibangunkan untuk senario pengeluaran mod campuran tinggi-campur-rendah-volume yang meluas yang lazim dalam industri pemesinan moden. Selamat datang untuk bertanya!
Pallet Titik Sifar Empat Pusat untuk Lekapan CNC ini boleh menyelesaikan masalah pengeluaran fleksibel dengan berkesan. Empat unit penentududukan titik sifar yang lengkap disepadukan ke dalam pangkalan keseluruhan yang padat, dan empat stesen kerja adalah bebas sepenuhnya. Pengguna boleh mengapit empat bahan kerja yang sama secara serentak, atau memasang empat lekapan berbeza untuk pemprosesan talian bercampur. Tidak ada keperluan untuk pemasangan berbilang dulang di tapak. Kedudukan dan ketinggian semua stesen kerja telah ditentukur sebelum meninggalkan kilang untuk memastikan konsistensi.
Komposisi Perkakasan Teras
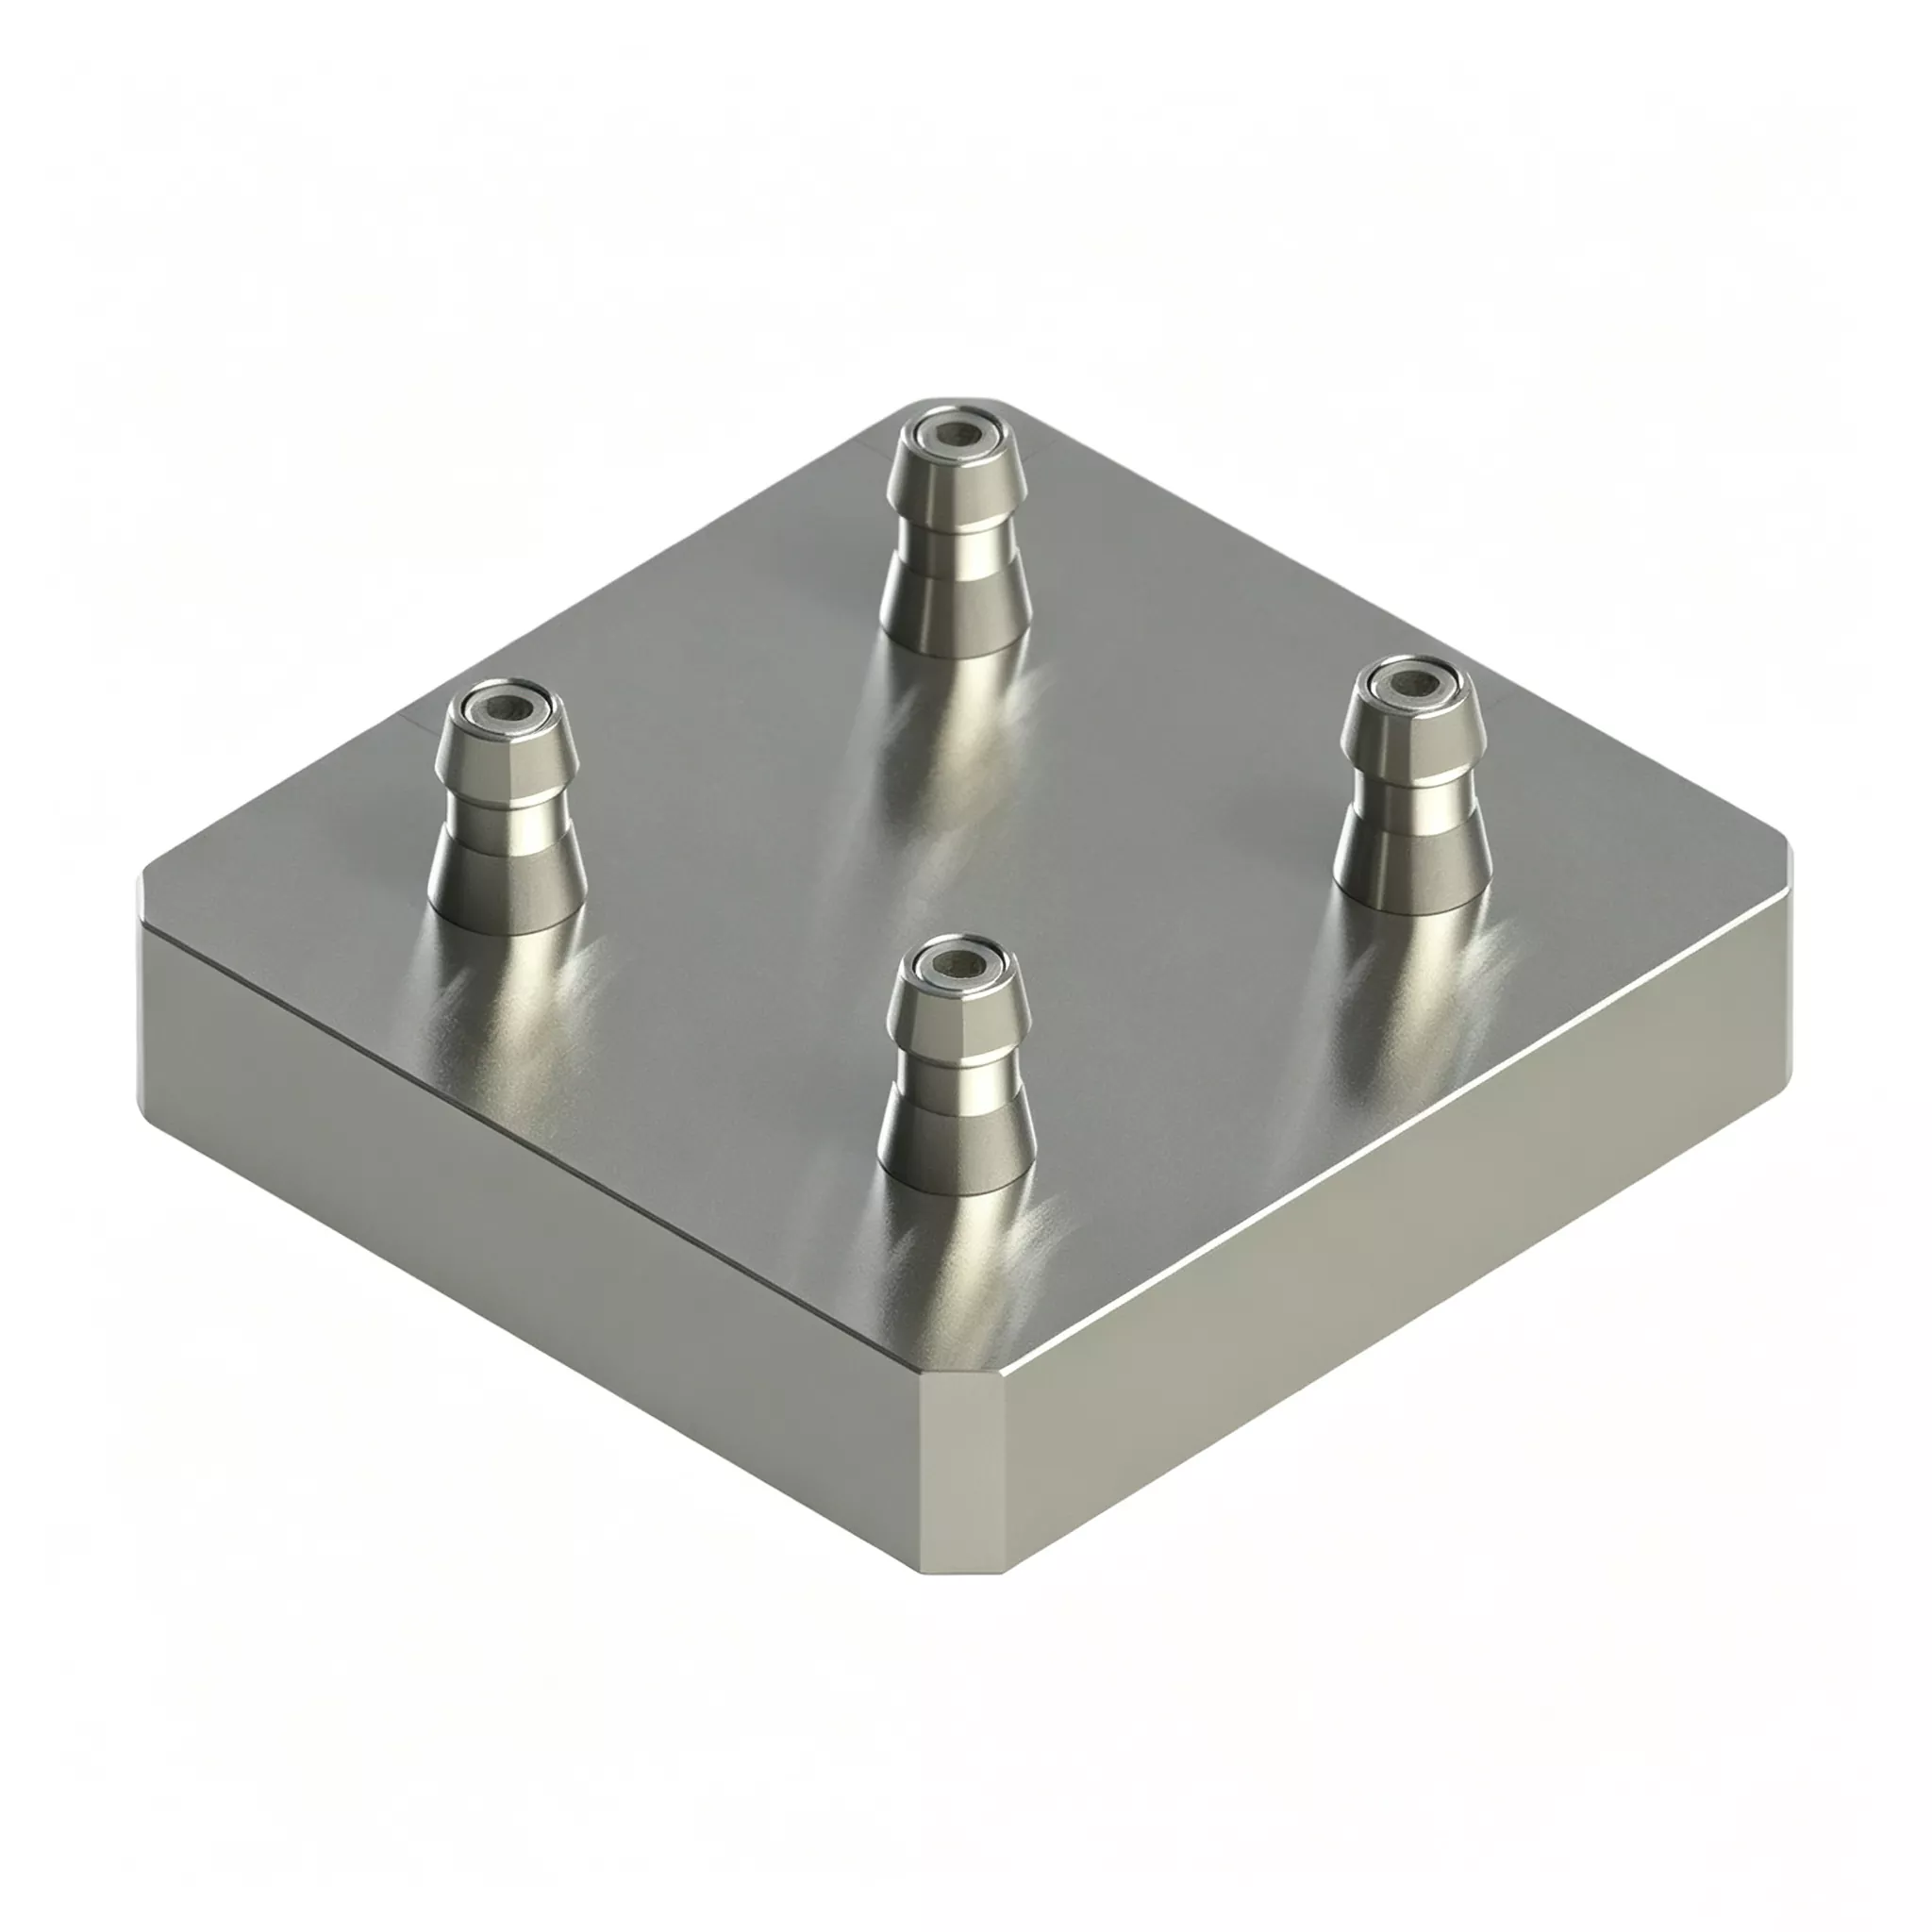
JWGRIP Four-Center Zero-Point Pallet 120×120 termasuk pemasangan berikut:
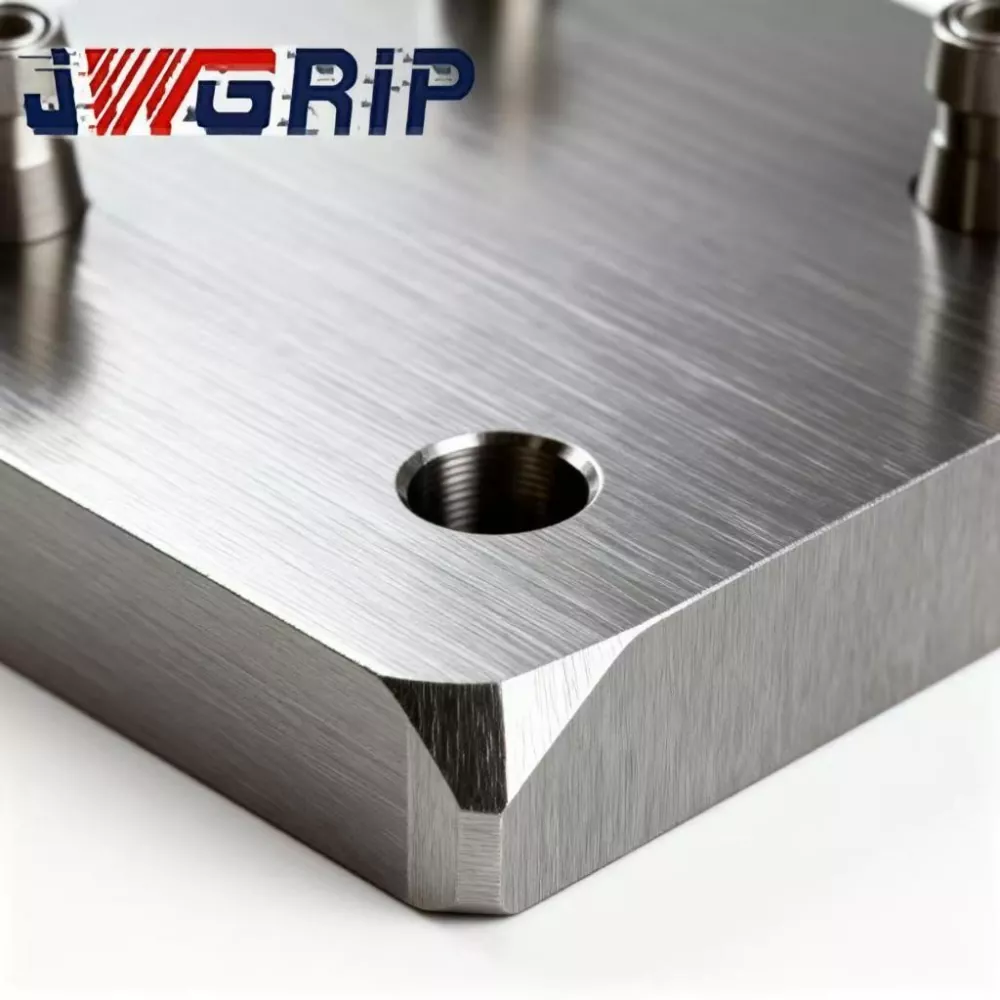
· Asas palet keluli aloi monolitik ditempa dan dibaja
· Empat himpunan pengunci sesendal titik sifar bebas dalam reka letak matriks
· Modul pengedaran pneumatik segerak terbina dalam
· Alur lencongan cip individu untuk setiap stesen pengesanan
· Port perkhidmatan udara termampat
· Plat penutup pelindung untuk menutup stesen terbiar
Pembeza utamanya berbanding lekapan berbilang stesen biasa: empat stesen beroperasi sepenuhnya bebas antara satu sama lain.
Dua Mod Pengeluaran Praktikal
Mod 1: Pengeluaran Besar-besaran Empat Stesen untuk Bahan Kerja Seiras
1. Pasang empat tapak lekapan yang dilengkapi stud tarik pada keempat-empat stesen.
2. Bekalkan udara termampat 0.5-0.7 MPa; modul pneumatik segerak mengunci semua empat pemasangan sesendal pada masa yang sama.
3. Isyarat pengesahan kunci suapan kembali ke sistem CNC dan mesin melaksanakan kitaran pemotongan.
4. Setelah pemesinan selesai, lepaskan tekanan udara untuk membuka kunci. Empat bahagian siap dikeluarkan dalam satu kitaran untuk meningkatkan daya pemprosesan setiap jam.
Mod 2: Pemesinan Talian Campuran Fleksibel untuk Bahagian Berbeza
1. Muatkan lekapan yang sepadan dengan empat bahan kerja yang berbeza ke stesen yang berasingan.
2. Sapukan udara termampat untuk mengunci semua stesen. CNC menjalankan program pemesinan khusus secara berurutan untuk setiap stesen.
3. Apabila pengeluaran satu pesanan selesai, hanya gantikan lekapan pada stesen sasaran yang berkaitan. Stesen-stesen selebihnya kekal diapit tanpa terobosan sepenuhnya.
4. Mengurangkan masa henti dengan hebat semasa penukaran produk yang kerap.
Reka Bentuk Kejuruteraan
· Asas keluli aloi mengalami penuaan pelepasan tekanan dua pusingan: penuaan pertama selepas pemesinan kasar, penuaan sekunder selepas separuh siap. Tekanan pengapit berulang, perubahan suhu persekitaran dan getaran pemotongan berterusan adalah perkara biasa dalam bengkel mod campuran. Pelepasan tegasan yang tidak mencukupi menyebabkan ubah bentuk mikro yang tidak kelihatan dan merosakkan ketepatan kedudukan berbilang stesen. JWGRIP dwi-penuaan memaksimumkan pelepasan tekanan dalaman untuk geometri stabil jangka panjang.
· Sesendal penentududukan menggunakan keluli galas tahan haus tinggi. Lubang dalam menerima pelindapkejutan ditambah mengasah super-kemasan untuk menjamin prestasi lokasi bebas yang boleh dipercayai untuk setiap stesen.
· Toleransi kedudukan dan perbezaan ketinggian stesen ke stesen dikawal ketat untuk memenuhi keperluan kestabilan pengeluaran talian campuran.
Kelebihan Teras
1. Meminimumkan masa henti yang disebabkan oleh penukaran pesanan yang kerap
Tidak perlu membuka setiap lekapan semasa penukaran produk. Hanya stesen yang memerlukan lekapan pesanan baharu ditukar; stesen lain terus berjalan. Masa melahu mesin berkurangan dengan mendadak untuk persekitaran pesanan volum tinggi-campuran rendah.
2. Hapuskan ralat pemasangan yang disebabkan oleh manusia daripada berbilang palet diskret
Penimbunan manual dan pemasangan palet titik sifar yang berasingan boleh mencipta sisihan kedudukan 7-8 μm. JWGRIP melengkapkan penentukuran berbilang stesen penuh secara dalaman: toleransi kedudukan ≤±0.004 mm, perbezaan ketinggian stesen ke stesen ≤0.0025 mm. Ia menjimatkan jam kerja pemasangan dan penalaan di tapak.
3. Satu perkakasan meliputi kedua-dua tugasan jisim-jisim dan campuran tinggi-rendah
Jalankan pemesinan empat bahagian yang sama untuk pemprosesan maksimum semasa pesanan kumpulan besar. Tukar kepada mod baris bercampur untuk pesanan berpecah-belah. Tidak perlu membeli lekapan berasingan untuk dua senario pengeluaran, mengurangkan pelaburan aset tetap.
4. Maksimumkan penggunaan semula aset lekapan sedia ada dengan keserasian tarik-stud titik sifar D20 standard
Tapak lekapan mata sifar bersaiz kecil yang sedia ada di bengkel boleh digunakan semula secara langsung selepas memasang semula kancing tarik D20 standard. Elakkan pembuatan semula lekapan penuh dan simpan pelaburan lekapan sebelumnya.
5. Reka bentuk alur pengalihan cip bebas setiap stesen
Cip pemotong besi dan aluminium mengalir keluar melalui alur khusus untuk setiap stesen. Pemerangkapan cip di dalam jurang sesendal kedudukan dikurangkan dengan banyaknya. Di bawah keadaan garis bercampur lekapan-swap yang kerap, kekerapan pembersihan berkurangan dan risiko kegagalan kedudukan-tercetus cip dikurangkan.
Kes Sebenar
Kes 1: Pemproses Peranti-Perubatan-Aksesori
Pelanggan ini menerima pesanan volum tinggi campuran rendah biasa, bertukar antara 3-5 varian bahagian mini setiap hari bekerja.
· Sebelum naik taraf: palet titik sifar stesen tunggal telah digunakan. Setiap tukar ganti memerlukan pengalihan, pembersihan, pengapit semula dan penunjuk dail, memakan masa 40-60 minit. Sebilangan besar jam mesin telah dibazirkan untuk kerja persediaan.
· Selepas menggunakan berbilang palet titik sifar empat pusat JWGRIP dan menggunakan mod pemesinan talian bercampur: pembongkaran lekapan penuh tidak lagi diperlukan. Hanya lekapan stesen sasaran diganti. Purata masa perubahan masa jatuh kepada 8-15 minit.
· Statistik pengeluaran setengah tahun mendedahkan penggunaan alat mesin meningkat sebanyak 24%. Kilang boleh menerima lebih banyak pesanan pelanggan yang berpecah-belah tanpa membeli mesin CNC tambahan.
Kes 2: Subkontraktor 3C-Komponen di Delta Sungai Mutiara
Bengkel ini mengendalikan kedua-dua pesanan jisim volum tinggi dan kerja sampel kelompok kecil pada mesin CNC yang sama.
· Semasa tempoh pesanan besar-besaran: empat stesen memproses bahagian yang sama untuk pemprosesan yang tinggi.
· Apabila tugas sampel kumpulan kecil tiba: menduduki satu atau dua stesen untuk pengeluaran sampel manakala stesen lain terus menjalankan pengeluaran besar-besaran.
· Pemprosesan sampel tidak lagi mengganggu irama pengeluaran besar-besaran dan masa utama penghantaran sampel dipendekkan dengan ketara.
Aliran Kerja Pengeluaran Lengkap
① Tempaan & pembajaan kosong keluli aloi
② Pemesinan kasar
③ Penuaan pertama melegakan tekanan
④ Separuh kemasan
⑤ Penuaan penghilang tekanan sekunder
⑥ Pengisar 5 paksi: kisar semua lubang pelekap sesendal di bawah persediaan pengapit sekali
⑦ Pemasangan akhbar sesendal
⑧ Pemasangan pengedap litar udara
⑨ Ujian tahan tekanan kedap udara
⑩ Pemeriksaan dimensi CMM stesen penuh
⑪ Rawatan perlindungan anti-karat
⑫ Pembungkusan kalis kejutan sedia eksport
Senarai Semak Pemeriksaan
1. Ujian ketepatan kedudukan ulangan bebas untuk setiap stesen
2. Pengukuran CMM untuk toleransi kedudukan empat stesen, perbezaan ketinggian dan selari
3. ujian kedap udara pegang udara selama 5 minit; penurunan tekanan maksimum yang dibenarkan ≤0.02 MPa
4. Ujian fungsi buka kunci segerak serentak di empat stesen
Panduan Pemilihan
· Analisis struktur pesanan anda: Untuk pengeluaran besar-besaran varian tunggal yang dominan, jalankan pemesinan bahagian serupa empat stesen. Jika pesanan volum campuran tinggi-rendah menyumbang bahagian yang besar, nilai dengan teliti risiko gangguan fizikal lekapan ke lekapan pada empat stesen untuk mengelakkan perlanggaran.
· Sahkan spesifikasi stud tarik titik sifar di tapak anda. Versi standard sepadan dengan kancing tarik D20. Pemasangan sesendal tersuai boleh dibangunkan untuk saiz tarik-stud alternatif.
· Untuk penyepaduan talian pengeluaran automatik: jamin tekanan sumber udara bengkel yang stabil dalam 0.5-0.7 MPa dan simpan titik isyarat IO untuk sistem kawalan PLC.
· Kira jumlah ketinggian tindanan bahan kerja serta lekapan. Simulasikan laluan pergerakan alat untuk mengelakkan perlanggaran alatan ke palet semasa pemotongan. Serahkan lukisan bahan kerja kepada pasukan teknikal JWGRIP untuk penilaian gangguan jika anda mempunyai ketidakpastian.
Operasi Praktikal
1. Lekapkan palet pada meja kerja alatan mesin, ketatkan bolt dengan ketat mengikut keperluan nilai tork dalam manual pengguna JWGRIP. Pengikat tork berlebihan adalah dilarang, kerana ubah bentuk badan asas akan memusnahkan ketepatan relatif pelbagai stesen.
2. Pasang penapis air minyak di bahagian hadapan salur masuk udara termampat. Kelembapan dan kekotoran yang memasuki sesendal akan mencetuskan pengaratan, lelasan dan kemerosotan ketepatan.
3. Sembur aerosol pelincir kering di dalam sesendal titik sifar selepas setiap 100 jam bekerja terkumpul. Minyak enjin cecair adalah dilarang sama sekali, memandangkan minyak menarik serpihan logam dan membawa kepada kegagalan kesesakan sesendal.
4. Lubang pengesan tiupan bersih dan alur lencongan cip setiap stesen dengan udara termampat selepas pertukaran lekapan atau pada setiap pertukaran syif. Jangan sekali-kali meninggalkan cip logam pada lokasi permukaan datum.
5. Pasangkan plat penutup pelindung ke stesen terbiar untuk menyekat serpihan besi dan cecair pemotong daripada menceroboh pemasangan sesendal.
6. Elakkan kesan objek berat pada muka datum palet. Ubah bentuk asas yang disebabkan oleh perlanggaran biasanya tidak boleh dibaiki di tapak dan merosakkan prestasi kedudukan berbilang stesen secara kekal.
Sokongan Selepas Jualan
1. Waranti: Waranti unit penuh selama 12 bulan meliputi kecacatan pembuatan tidak termasuk salah operasi manusia. Tuntutan yang layak menikmati perkhidmatan pembaikan atau penggantian alat ganti percuma.
2. Sumber teknikal: Dokumen operasi dalam talian dan tutorial video disediakan. Sokongan teknikal jauh berbayar tersedia untuk projek pesanan volum pukal.
3. Perkhidmatan pengubahsuaian tersuai: Pelarasan dimensi luar, penggantian spesifikasi tarik-stud, penyusunan semula susun atur stesen disokong.
4. Sampel penilaian: Sampel penilaian boleh diatur; pembeli menanggung sampel kos pengangkutan.
Soalan Lazim
S1: Adakah pemesinan talian campuran bagi bahan kerja bahagian yang berbeza pada empat stesen akan mengganggu ketepatan bersama?
A: Empat unit sesendal adalah bebas sepenuhnya dari segi fizikal; tindakan mengunci tidak mengganggu antara satu sama lain. Ketepatan pengesanan kekal stabil selagi lekapan mengelakkan perlanggaran fizikal. Pembersihan udara termampat yang kerap untuk setiap stesen masih disyorkan untuk mengelakkan cip memercik ke permukaan datum stesen lain.
S2: Adakah Pallet Titik Sifar Empat Pusat untuk Lekapan CNC diperlukan jika penukaran kumpulan kecil jarang berlaku?
J: Kelebihan perubahan atas kecekapannya menonjol hanya di bawah penukaran varian yang kerap setiap minggu. Jika pengeluaran kebanyakannya berorientasikan jisim satu varian, palet titik sifar stesen tunggal atau dwi stesen memberikan prestasi kos yang lebih baik.
S3: Bolehkah pangkalan lekapan lama saya yang sedia ada digunakan semula pada palet ini?
A: Tapak lekapan yang dipasang dengan stud tarik titik sifar D20 standard boleh berfungsi secara langsung. Pemasangan sesendal yang dibuat khas diperlukan untuk spesifikasi tarik-stud yang lain.
S4: Bolehkah JWGRIP Four-Center Zero-Point Pallet 120×120 digunakan pada mesin CNC 5 paksi?
A: Ia serasi dengan peralatan 5 paksi. Kira jumlah ketinggian bahan kerja ditambah lekapan untuk menilai risiko perlanggaran senget gelendong. Lukisan bahan kerja boleh diserahkan untuk penilaian teknikal JWGRIP pada fasa pemilihan.
Nota Rujukan Perolehan
Banyak kilang mempertimbangkan untuk membeli dalam kuantiti yang banyak lekapan tujuan khas tersuai untuk naik taraf talian fleksibel. Ini membawa perbelanjaan modal yang tinggi serta risiko lekapan menjadi terbiar apabila pesanan berubah.
Nilai teras JWGRIP Four-Center Zero Point Pallet untuk CNC Fixture terletak pada menyokong pengeluaran jisim-jisim dan pembuatan baris campuran campuran tinggi dalam satu unit perkakasan tunggal. Ia memaksimumkan penggunaan semula pangkalan lekapan sedia ada pelanggan, mengawal kos retrofit pengeluaran dan melegakan titik sakit perubahan atas kecekapan yang disebabkan oleh pesanan yang berpecah-belah. Ia sangat sesuai untuk projek naik taraf fleksibel untuk pengeluar pemprosesan komponen bersaiz sederhana dan kecil.
Hantar Pertanyaan
Maklumat Hubungan
-
Alamat
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
E-mel
Selamat datang untuk menghantar pertanyaan kepada JWGRIP. Pasukan teknikal dan jualan profesional kami akan menyediakan pemilihan lekapan percuma, reka bentuk penyelesaian tersuai dan sebut harga yang tepat.

Cadangan Berita