Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pengeluar Profesional Sistem Pegangan Kerja EDM Jenis R untuk Aplikasi EDM Ketepatan
Sebagai pengilang berpengalaman yang mengkhusus dalam Sistem Pegangan Kerja EDM Jenis-R,JWGRIPmembangunkan chuck EDM tersuai, pemegang elektrod dan plat pusat melalui pasukan R&D dalaman kami. Platform penjepit ini ialah penyelesaian perkakas pelepasan cepat yang dibina khas untuk mesin EDM tenggelam, penukar elektrod automatik dan pemesinan acuan sepanjang masa. Sementara itu, kami juga membekalkanSistem Kedudukan Titik Sifardan Sistem Pegangan Kerja Perubahan Pantas untuk keperluan automasi CNC anda yang lebih luas. Jangan ragu untuk menghantar pertanyaan untuk sebut harga dan spesifikasi terperinci!
Di manakah ketepatan elektrod sebenarnya hilang?
Setiap kedai acuan tahu bahawa kualiti rongga bergantung pada ketepatan elektrod. Tetapi ketepatan tidak dicipta pada mesin EDM — ia dicipta, dan sering hilang, lama sebelum ini. Titik kehilangan biasa ialah: sisihan pengapit apabila kosong elektrod ditetapkan pada mesin CNC, ralat pengukuran semasa pemeriksaan, ubah bentuk semasa pengendalian, dan hanyut kedudukan setiap kali elektrod ditukar pada jadual EDM.
Banyak bengkel menerima kerugian ini sebagai "variasi pengeluaran biasa". Pada hakikatnya, ia terkumpul: 0.01 mm mengimbangi semasa pengapit, 0.02 mm lagi semasa menukar, dan tidak lama kemudian dinding rongga tidak lagi sepadan dengan model 3D - acuan digunakan untuk kerja semula, dan elektrod perlu dipotong semula.
Bagaimanakah kedai acuan profesional menghalang kerugian terkumpul ini? Mereka tidak bergantung kepada kemahiran pengendali sahaja. Mereka bergantung pada sistem pegangan kerja yang memastikan datum elektrod sama daripada mesin elektrod CNC sehingga ke meja EDM.
Proses Teknologi
Pemesinan elektrod CNC: kosong elektrod diapit dalam pemegang elektrod Jenis-R. Kerana pemegang memusatkan kosong secara automatik, elektrod giling adalah sepusat dengan datum dari potongan pertama. Untuk grafit bulat atau elektrod kuprum, R-Type ER32 Collet untuk Pemegang Elektrod EDM mengekalkan batang dengan kukuh pada paksi.
Pemeriksaan dan penentukuran: elektrod siap bergerak ke stesen pengukur dengan pemegangnya masih terpasang. Menggunakan Blok Kalibrasi CNC Jenis R untuk Pegangan Kerja EDM, pengendali mengesahkan datum dengan cepat, jadi setiap elektrod membawa rujukan yang diketahui dan disahkan ke langkah seterusnya.
Roughing EDM: elektrod dikunci ke dalam chuck pada mesin EDM. Kerana chuck mengembalikan setiap elektrod kepada rujukan yang sama, percikan kasar bermula tepat di mana program menjangkakannya, kitaran demi kitaran.
EDM Penamat: Apabila elektrod kekasaran digunakan elektrod penamat yang diapit pada piawai pemegang yang sama jatuh ke dalam datum yang sama. Tiada siasatan semula, tiada sifar semula, tiada tekaan. Beginilah cara dinding rongga bergabung tanpa langkah dan sebab kualiti kemasan kekal konsisten walaupun pada syif lewat.
Prinsip Kerja Teras
Sistem Pegangan Kerja EDM Jenis R ialah platform pegangan kerja perubahan pantas yang standard untuk EDM tenggelam. Siri R meliputi chuck, pemegang, rod sambungan, collet dan plat tengah yang semuanya terkunci kepada satu datum universal.
Reka bentuk teras memisahkan pengapit daripada pengesanan: datum dipasang pada mesin, dan pemegang diapit atau dilepaskan dalam beberapa saat. Kerana setiap komponen berkongsi rujukan yang sama, elektrod boleh ditukar dengan cepat tanpa menyiasat semula atau mensifar semula.
Inilah sebabnya mengapa sistem R-Type adalah pilihan standard untuk kerja elektrod di kedai acuan, penukar elektrod automatik dan sel EDM robotik.
Strategi Praktikal
Bagaimana untuk mengurangkan pertukaran dari minit ke saat?
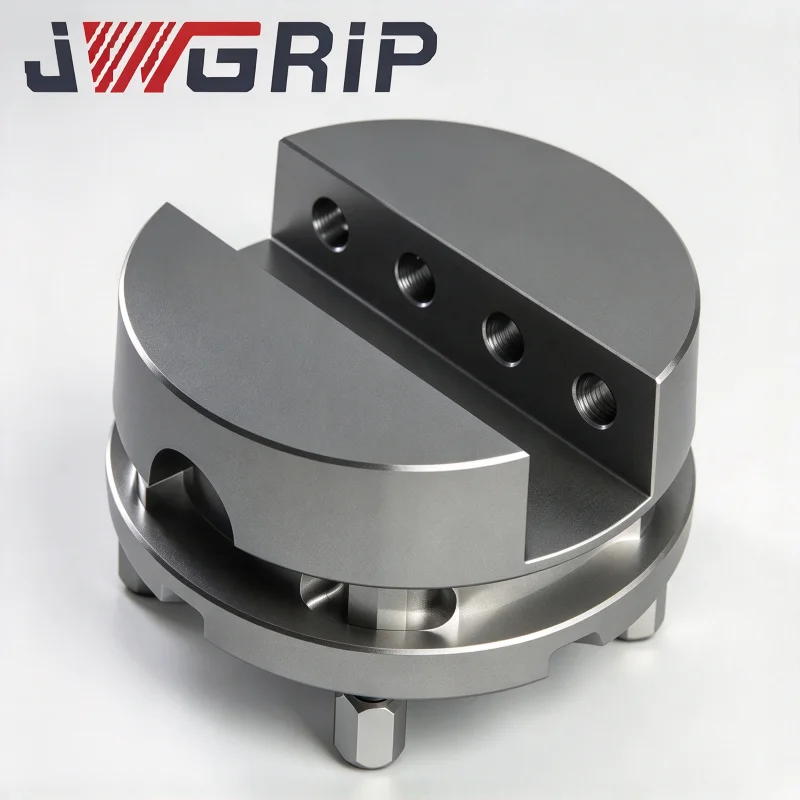
Gunakan chuck lepas cepat pneumatik untuk pertukaran yang kerap. Chuck EDM Pneumatik R-Type D150 dilepaskan dan dikunci dengan satu isyarat udara, sesuai untuk elektrod yang ditukar beberapa kali setiap syif.
Bagaimana untuk mengekalkan pemotongan mesin EDM semasa anda menyediakan elektrod seterusnya?
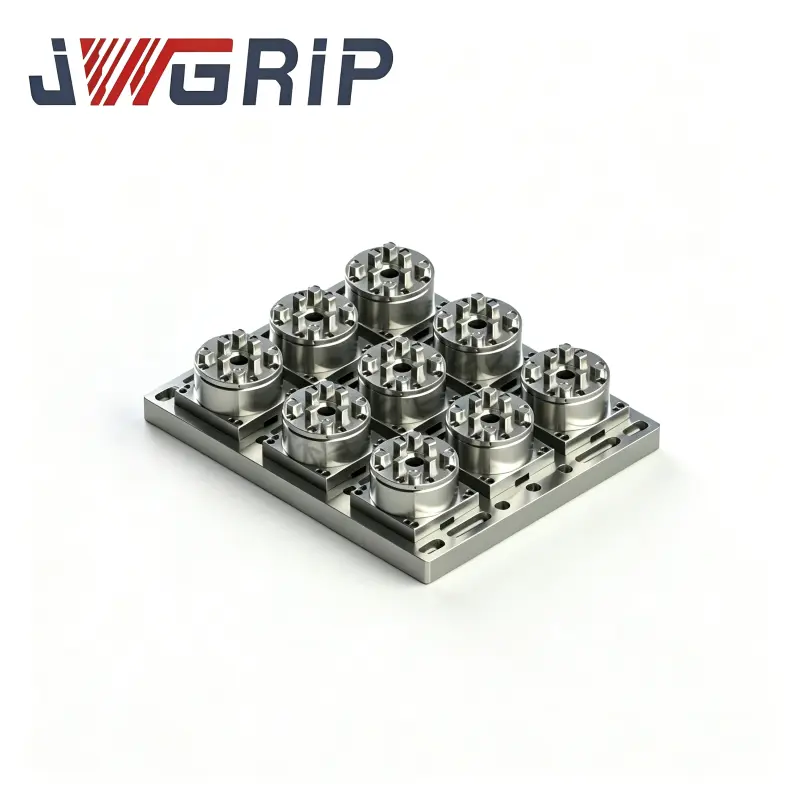
Pra-pasang elektrod pada pemegang ganti di bangku simpanan, kemudian tukarkan pemegang di mesin. Chuck EDM Pneumatik R-Type 9-dalam-1 membolehkan anda menyediakan berbilang elektrod dalam satu persediaan, yang merupakan penjimat masa sebenar untuk kerja rongga berbilang elektrod.
Bagaimana untuk menjadikan sistem sesuai dengan aliran kerja sedia ada anda?
Mulakan dengan satu chuck dan satu set pemegang untuk saiz elektrod anda yang paling kerap, kemudian kembangkan keluarga pemegang dan plat tengah langkah demi langkah.
Pertimbangan Utama
Adakah anda mesin elektrod besar atau kecil?
Chuck D150 dan D100 sesuai dengan elektrod sederhana hingga besar; pemegang padat dengan plat berpusat 54x54 atau 70x70 sesuai dengan elektrod berketepatan tinggi yang lebih kecil.
Manual atau pneumatik?
Model manual menawarkan kebolehpercayaan dan kos rendah untuk EDM konvensional; model pneumatik menyediakan anda untuk automasi dan penukaran elektrod robotik.
Bercadang untuk mengautomasikan kemudian?
Pilih chuck pneumatik dan palet titik sifar sekarang supaya robot atau sel palet masa depan anda boleh bersambung tanpa kejuruteraan semula.
Mengapa memilih JWGRIP?
JWGRIP ialah pengilang pegangan kerja EDM profesional. Mengesan muka adalah tanah yang tepat dan setiap chuck, pemegang dan plat tengah diperiksa untuk kebolehulangan sebelum penghantaran, jadi komponen daripada kumpulan yang berbeza kekal boleh ditukar ganti.
Kami membekalkan set jenis R yang lengkap — chuck, pemegang, rod sambungan, collet dan plat tengah — daripada satu sumber, menghapuskan masalah ketidakpadanan antara muka.
Kami menyokong saiz tersuai dan geometri khas, dan jurutera kami membantu anda memadankan komponen dengan model mesin EDM dan rutin elektrod anda.
Senario aplikasi biasa
Pemprosesan EDM sinker untuk acuan suntikan, acuan die-casting dan rongga acuan stamping.
Pemprosesan hakisan berturut-turut berbilang elektrod yang memerlukan ketekalan datum antara prosedur pengasaran dan penamat.
Bengkel pemprosesan acuan sedang bersedia untuk membina sel pengeluaran EDM separa automatik atau automatik sepenuhnya.
Kerja pra-penentukuran elektrod dijalankan pada peralatan CNC tambahan.
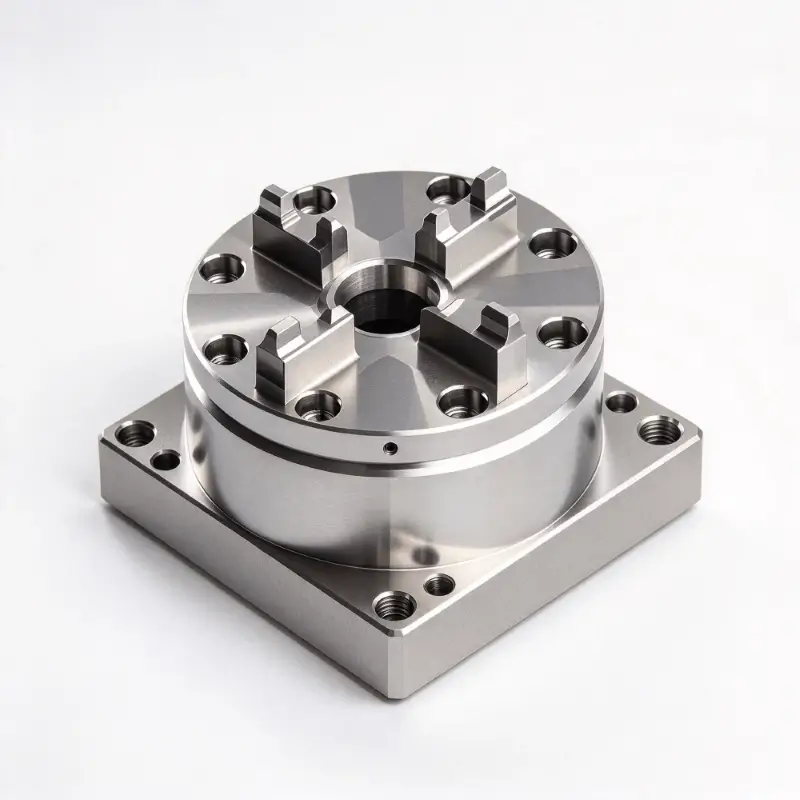
- View as
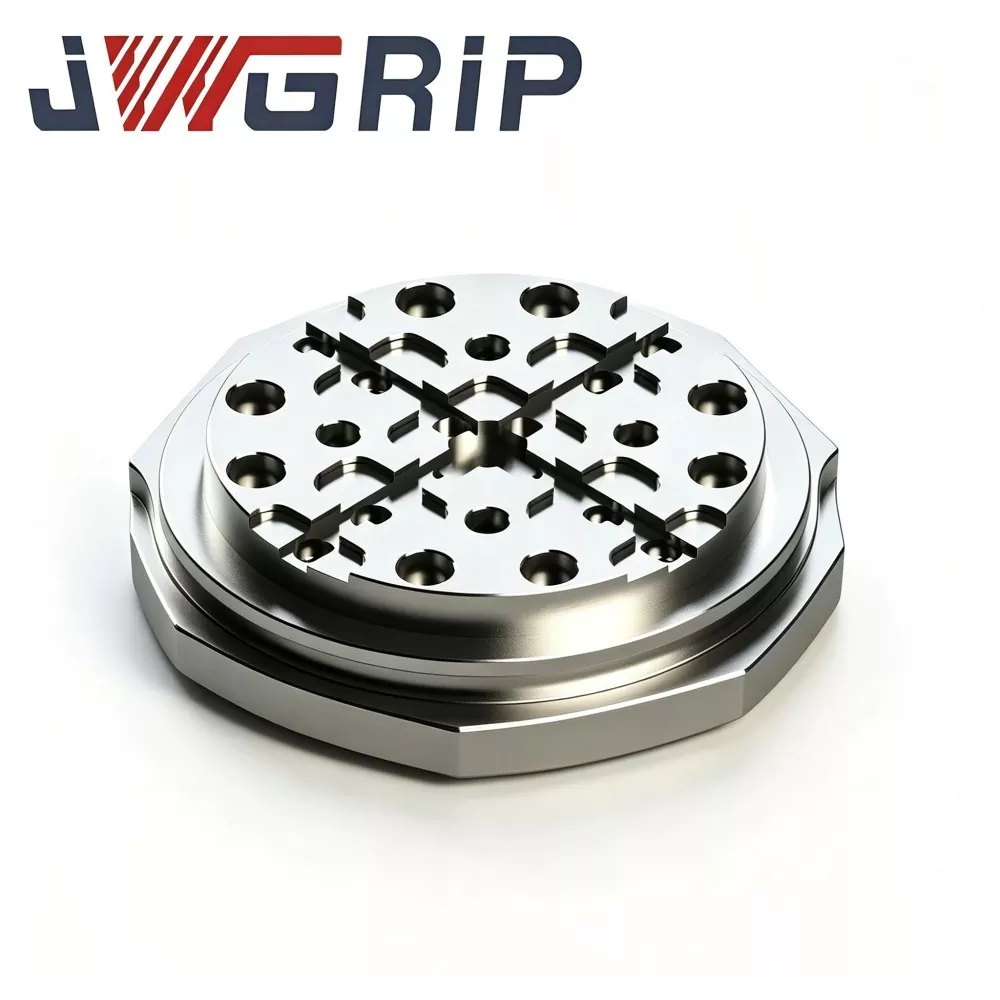
Pallet EDM 156mm Jenis R untuk Pegangan Kerja Titik Sifar
JWGRIP, pembekal berpengalaman yang menyampaikan penyelesaian ODM terbukti untuk perkakasan pegangan kerja EDM berketepatan tinggi, menawarkan Pallet EDM 156mm R-Type binaan tegar untuk Pegangan Kerja Titik Sifar, komponen pembelian utama untuk pemindahan silang proses EDM sinker dalam loji pembuatan acuan sederhana besar. Diperbuat daripada keluli aloi pra-keras yang dilepaskan tekanan, ia menjalani penstabilan haba berbilang kitaran, pemesinan alur peralihan jenis R dan pengisaran ultra ketepatan muka penuh. Dilengkapi dengan seni bina saliran lencongan cip untuk persekitaran tangki EDM percikan, alur pelepas tegasan berbentuk R yang unik menyebarkan tekanan tempatan yang tinggi daripada kitaran buka kunci titik sifar berulang dan menyekat ubah bentuk mikro muka datum lokasi selepas operasi kitaran yang lama.
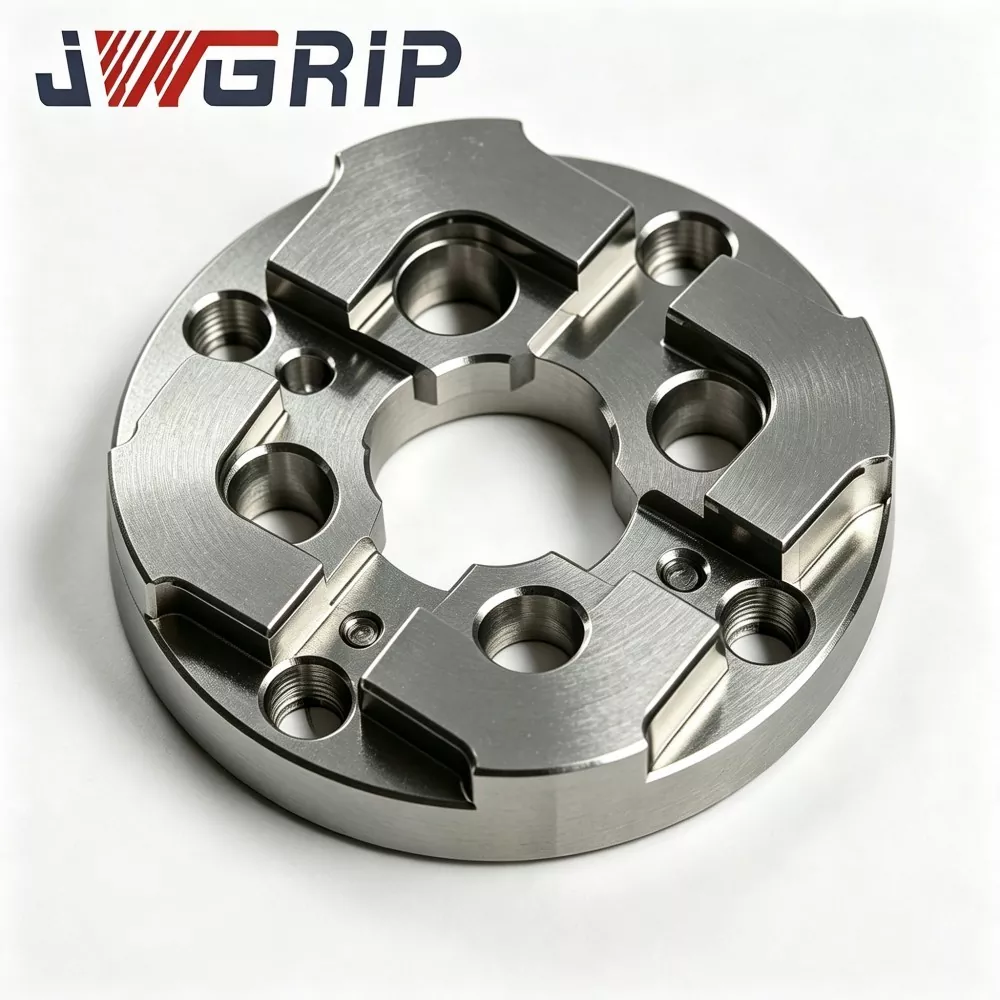
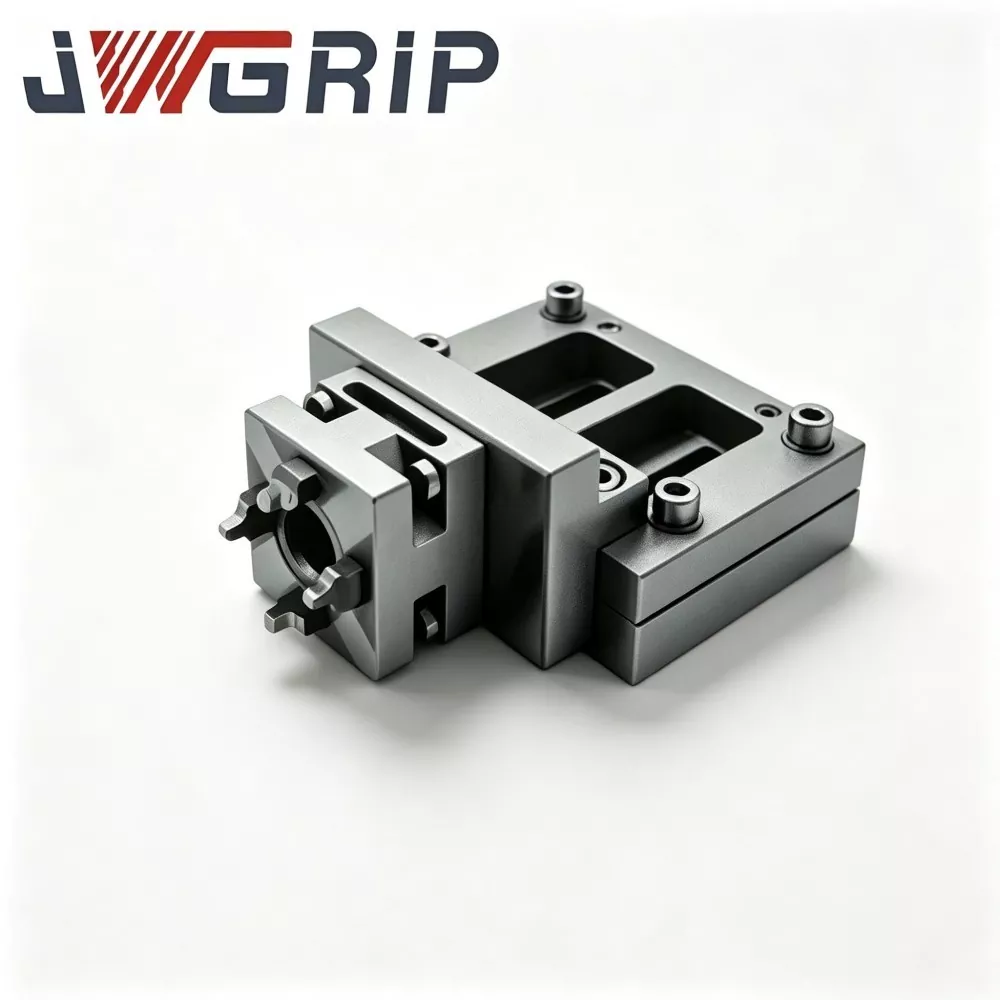
Plat Pemusatan Titik Sifar EDM 75mm
JWGRIP ialah pengilang dan pembekal profesional 75mm EDM Zero Point Centering Plate di China, menyediakan bekalan Terus Kilang dan pelarasan struktur tersuai untuk bengkel membuat acuan sederhana besar di seluruh dunia. Ia ialah lekapan kedudukan datum bersepadu kestabilan tinggi yang dibangunkan khas untuk sistem lekapan titik sifar EDM sinker. Ia menyepadukan struktur anti-ubah bentuk yang diperkukuh dan tanda aras padanan titik sifar ketepatan tinggi ke dalam satu unit, merealisasikan pemulihan datum yang pantas semasa penggantian sisipan acuan yang kerap dan pemesinan kelompok berbilang elektrod.
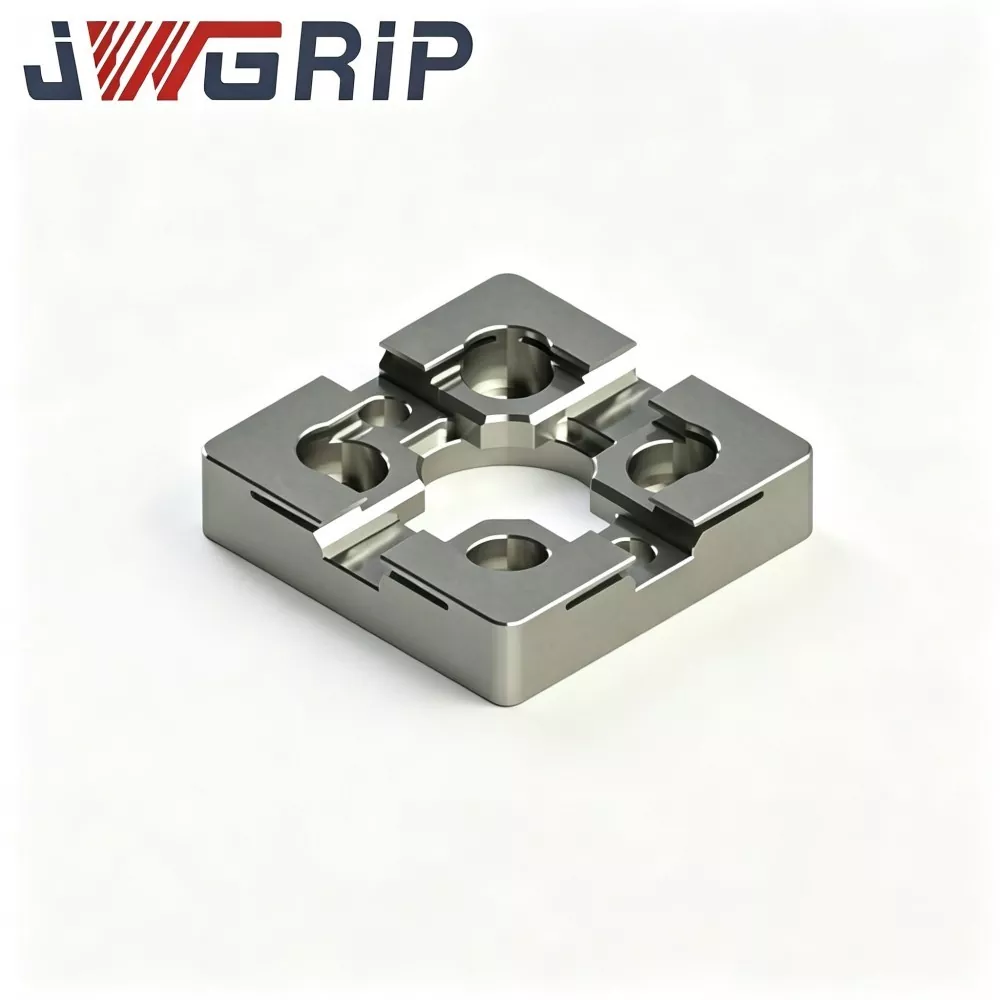
Plat Pemusatan EDM 54x54 Jenis-R
JWGRIP ialah pengilang profesional dan pembekal Plat Pemusatan EDM Jenis R 54x54 di China, dengan spesifikasi standard sepenuhnya dalam Stok dan menyokong Pesanan Pukal global untuk mesin EDM kompak dan projek bengkel acuan ketepatan. Ia ialah lekapan penanda aras penentududukan bersepadu ketepatan tinggi tahan haus yang direka khas untuk peralatan EDM sinker bersaiz kecil, jig elektrod mini dan senario pemprosesan acuan ketepatan berbilang rongga. Ia menyepadukan struktur bahu penentududukan peralihan jenis R yang dioptimumkan dan prestasi mekanikal yang stabil dari segi haba ke dalam satu unit, menghapuskan kecacatan haus penyemperitan mudah dan serpihan sudut pada plat tengah kecil sudut kanan tradisional.

Plat Pemusatan EDM 70x70 Jenis R
JWGRIP ialah pengilang profesional dan pembekal Plat Pemusatan EDM 70x70 Jenis R di China, menyediakan penghantaran Terus Kilang dan pengubahsuaian struktur tersuai untuk memenuhi permintaan susun atur lekapan EDM yang pelbagai. Ia ialah lekapan penanda aras kedudukan elektrod bersepadu ketepatan tinggi yang dioptimumkan khas untuk bengkel pembuatan acuan EDM sinker, memfokuskan pada tugasan penentududukan elektrod pemusatan pantas dan berulang. Ia menyepadukan struktur peralihan chamfer dalam jenis R yang tersebar tekanan dan prestasi kedudukan penanda aras ultra stabil ke dalam unit padat tunggal, dengan berkesan menyelesaikan haus tepi tajam dan kecacatan hanyutan rujukan plat tengah rata tradisional.

Blok Kalibrasi CNC Jenis R untuk Pegangan Kerja EDM
JWGRIP, pengeksport langsung kilang dan pengeksport profesional aksesori pegangan kerja EDM ketepatan yang boleh dipercayai, membekalkan Blok Penentukuran CNC Jenis-R ketepatan tinggi untuk Pegangan Kerja EDM, pesanan pukal dan projek tersuai berasaskan lukisan. Diperbuat daripada keluli alat yang distabilkan dengan penuaan pelepasan tekanan, pengilangan CNC berbilang muka dan pengisaran permukaan ultra ketepatan, blok penentukuran ini mengekalkan toleransi geometri yang stabil di bawah turun naik suhu yang kerap dan sentuhan probe berulang. Sudut rujukan bulat jenis R yang unik merendahkan risiko haus tepi tajam dan menyampaikan data mengimbangi koordinat berulang.
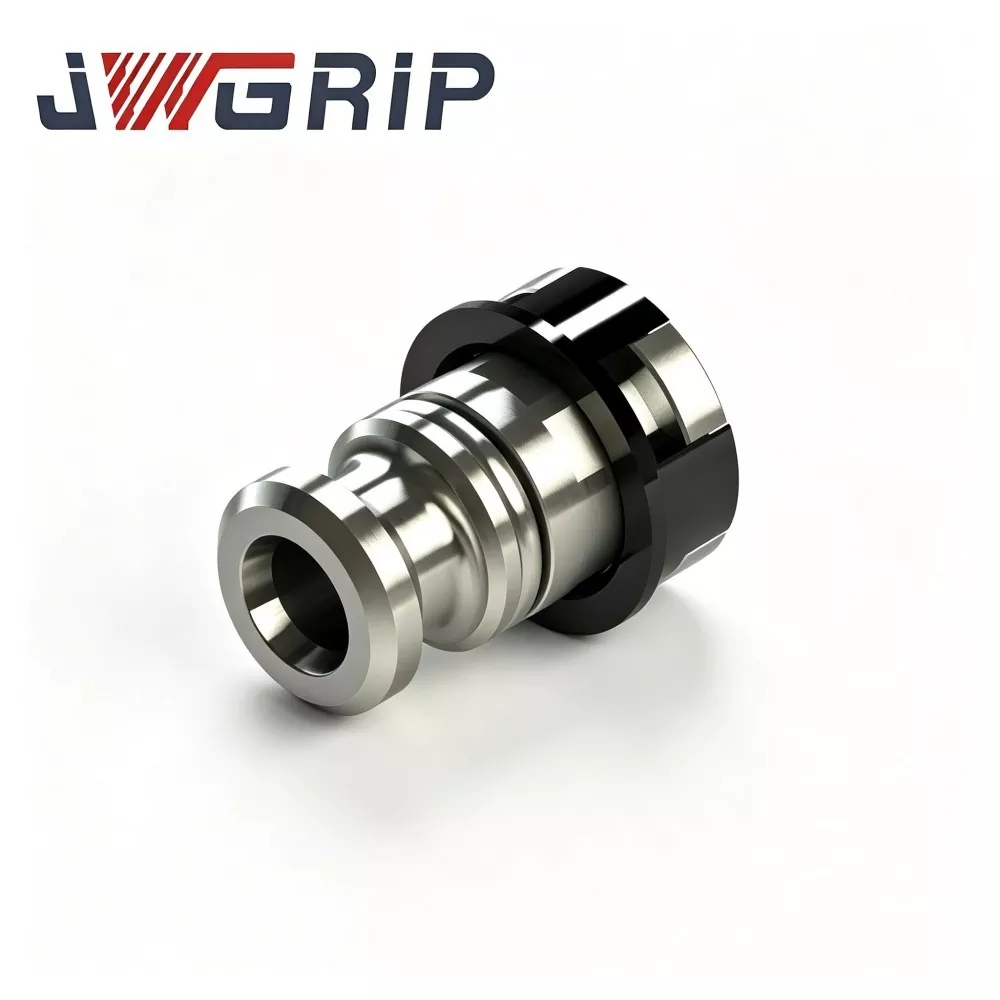
Bar Drawbar Pneumatik Jenis R untuk Pemegang Elektrod EDM
JWGRIP ialah pengilang dan pembekal profesional R-Type Pneumatic Drawbar untuk Pemegang Elektrod EDM di China, dengan spesifikasi standard sepenuhnya dalam Stok dan menerima Pesanan Pukal global untuk projek bengkel acuan pintar automatik. Ia adalah komponen penarik pneumatik bersepadu kebolehpercayaan tinggi yang direka khas untuk barisan pengeluaran EDM sinker automatik tanpa pemandu. Ia menyepadukan struktur pemindahan daya seimbang tekanan jenis R yang dioptimumkan dan prestasi mekanikal anti-karat kekerasan tinggi ke dalam satu peranti, menghapuskan pengecilan ketegangan, kepekatan tegasan tempatan dan kecacatan haus yang mudah pada palang lurus badan lurus.
JWGRIP ialah pengilang dan pembekal Sistem Pegangan Kerja EDM Jenis R profesional di China. Kami sangat mengalu-alukan anda untuk memborong produk berkualiti tinggi pada harga yang kompetitif dari kilang kami.
Cadangan Berita