Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pemegang Elektrod Jenis R daripada Pengilang Dipercayai untuk Operasi Kimpalan Boleh Dipercayai
Sebagai pembekal pegangan kerja khusus Pemegang Elektrod Jenis R,JWGRIPmenghasilkan rod sambungan kestabilan tinggi, unit collet dan pemasangan bar drawbar pneumatik untuk pengeluar acuan, jurutera proses EDM dan pembeli sumber lekapan yang bergelut dengan kehabisan elektrod dan getaran semasa hakisan percikan rongga dalam. Setiap komponen utama melalui rawatan melegakan tekanan dan pengisaran ketepatan untuk meminimumkan ralat ketumpuan apabila memasang pelbagai elektrod grafit dan tembaga. Aksesori pelekap ini mengurangkan goyangan semasa tenggelam dalam, meningkatkan kualiti kemasan permukaan butiran acuan yang rumit. Selain daripada pemasangan pemasangan elektrod, JWGRIP juga membekalkanChuck EDM Jenis Rdan Chuck Elektrod Serasi EROWA untuk membina rantai perkakas lengkap yang meliputi tapak chuck ke hujung elektrod.
Banyak loji pembuat acuan hanya menumpukan pada prestasi chuck EDM dan parameter mesin percikan, mengabaikan cara komponen pemasangan elektrod secara langsung mempengaruhi hasil pemesinan akhir. Malah elektrod tembaga-grafit gred tinggi akan menghasilkan kehabisan yang jelas jika dipadankan dengan pemegang berkualiti rendah. Apabila memproses rongga acuan yang dalam dan sempit, sedikit getaran yang dihantar dari kedudukan pelekap akan menghasilkan dinding sisi beralun, jejari sudut kabur dan jurang percikan yang tidak konsisten. Mengerjakan semula rongga yang rosak membuang elektrod, menggunakan masa jalan mesin dan melambatkan penghantaran pesanan. Banyak bahagian pelekap tujuan am di luar rak tidak dapat menahan pengaruh percikan cecair dielektrik dan turun naik suhu di dalam tangki kerja EDM, yang membawa kepada hanyut ketepatan secara beransur-ansur selepas penggantian elektrod berulang.
Perbezaan Prestasi
Pemegang alat generik direka untuk pengilangan berkelajuan tinggi dan bukannya persekitaran hakisan percikan. Mereka jarang menganggap rintangan bendalir dielektrik, turun naik haba dan keperluan pengapit khas elektrod grafit rapuh.
Sebagai perbandingan, Pemegang Elektrod Jenis R dioptimumkan sepenuhnya untuk ciri operasi EDM sinker. Rod Sambungan Jenis R untuk Pemegang Elektrod EDM memanjangkan jangkauan untuk pemesinan rongga dalam tanpa menguatkan getaran. R-Type ER32 Collet untuk Pemegang Elektrod EDM memberikan daya cengkaman lilitan seragam, menghalang elektrod grafit rapuh daripada retak di bawah tekanan pengapit. Bar Drawbar Pneumatik Jenis R untuk Pemegang Elektrod EDM membolehkan penguncian dan buka kunci automatik jauh, yang sesuai dengan aliran kerja penggantian elektrod frekuensi tinggi. Blok Penentukuran CNC Jenis R untuk Pegangan Kerja EDM menyokong pengesahan offset pantas, memendekkan masa pengukuran sebelum pemprosesan percikan bermula. Perkakasan pelekap yang dipadankan secara munasabah memastikan ketumpuan elektrod stabil walaupun bekerja jauh dari datum chuck, mengelakkan kecacatan permukaan yang disebabkan oleh getaran pada rongga acuan.
Mengurangkan Sisa Elektrod
Elektrod grafit dan kuprum mewakili kos berubah utama untuk bengkel acuan. Konsentrik pemegang yang lemah dan daya pengapit yang tidak stabil selalunya merosakkan elektrod mahal sebelum pemesinan percikan bermula. Pemegang Elektrod Jenis R yang standard membenarkan pengendali menyelesaikan pengukuran pra-tetapan, pemangkasan dan mengimbangi elektrod di luar tangki mesin EDM. Operator memasang elektrod pada rod sambungan atau unit collet pada bangku pengukur luaran; selepas penentukuran, keseluruhan pemasangan boleh dipasang pada R-Type EDM Chucks dengan cepat.
Bar drawbar pneumatik menanggalkan operasi sepana manual, mengurangkan risiko pengetatan berlebihan yang meretakkan bahan grafit. Apabila membina barisan pengeluaran mod campuran yang menggabungkan operasi manual dan separa automasi, pengguna boleh menggabungkan pemegang ini dengan modul pengesanan daripada Sistem Pegangan Kerja Perubahan Pantas, merealisasikan pemindahan datum bersatu antara bangku pengukur pra-stesen dan meja mesin EDM. Aliran kerja ini mengurangkan kadar sekerap elektrod dan mengurangkan masa yang digunakan oleh pembetulan berulang pada mesin.
Kelebihan Produk Teras
Permukaan mengawan tanah dengan ketepatan menjamin ketumpukan yang sangat baik, dengan berkesan menekan kehabisan elektrod semasa hakisan percikan rongga dalam.
Bentuk struktur yang pelbagai termasuk rod sambungan, collet ER32 dan drawbar pneumatik menyesuaikan diri dengan elektrod pendek, tugas rongga dalam jangka panjang dan permintaan pengeluaran automatik.
Rawatan anti-karat permukaan menahan hakisan cecair dielektrik, melambatkan karat dan pengumpulan pencemaran di dalam tangki kerja EDM.
Serasi dengan aksesori pengesanan Jenis R arus perdana, menyokong kerjasama pantas dengan blok penentukuran dan pelbagai gaya chuck EDM.
Pengenalan Modul Produk
Pemasangan pemasangan elektrod JWGRIP meliputi pelbagai modul berfungsi untuk mengendalikan panjang elektrod, bahan dan tahap automasi yang berbeza.
Rod Sambungan Jenis R untuk Pemegang Elektrod EDM menyelesaikan halangan pemesinan rongga acuan dalam dan terkurung; ia memanjangkan jarak kerja elektrod sambil mengawal penguatan getaran dalam had yang boleh diterima. R-Type ER32 Collet untuk Pemegang Elektrod EDM menawarkan daya pengapit di sekeliling yang sekata, melindungi elektrod grafit yang rapuh daripada ubah bentuk penghancuran tempatan. Drawbar Pneumatik Jenis R untuk Pemegang Elektrod EDM menyokong penguncian pneumatik jauh, sesuai untuk bengkel yang mengikuti tahap automasi yang lebih tinggi. Blok Penentukuran CNC Jenis R untuk Pegangan Kerja EDM berfungsi sebagai alat pengukur tambahan untuk pemeriksaan mengimbangi, mengurangkan percubaan dan ralat semasa persediaan elektrod. Semua modul ini tergolong dalam ekosistem Sistem Pegangan Kerja EDM Jenis R. Jika bengkel perlu memproses elektrod standard kumpulan besar, mereka boleh memilih unit padanan daripada EROWA Compatible Electrode Chucks, mencapai pensuisan lekapan fleksibel merentas piawaian alatan yang berbeza.
Senario Aplikasi Utama
Komponen pemasangan elektrod ini digunakan secara meluas dalam pembuatan acuan elektronik pengguna, pemprosesan acuan bahagian dalaman automotif, pengeluaran acuan ketepatan peranti perubatan dan tugas pemesinan komposit berbilang elektrod. Ia sesuai dengan peralatan EDM sinker untuk pemesinan rongga dalam, ukiran ciri kecil dan goresan tekstur yang kompleks. Sama ada menaik taraf peralatan EDM lama atau membina sel pembuat acuan baharu, pemegang yang dipilih dengan betul menstabilkan status larian elektrod dan mengurangkan penggunaan elektrod yang tidak diperlukan. Mereka diterima pakai secara meluas oleh kilang acuan tersuai, bengkel perkakas ketepatan dan perusahaan yang menjalankan pesanan penyumberan luar acuan yang kompleks.
Bimbingan Praktikal
Mula-mula jelaskan kedalaman pemesinan biasa anda: rongga sempit dalam memerlukan struktur batang sambungan yang ditindas getaran, manakala ciri acuan cetek boleh menggunakan konfigurasi lekap langsung yang pendek.
Bahan elektrod sahkan kedua: elektrod grafit memerlukan pemegang gaya collet dengan daya pengapit yang sama rata untuk mengelakkan keretakan.
Nilai tahap automasi pengeluaran anda: bengkel dengan pertukaran elektrod yang kerap boleh mengutamakan bar draw pneumatik untuk penguncian jauh yang pantas. Bengkel kelompok kecil manual boleh memilih gabungan rod sambungan dan collet untuk penggunaan kos efektif.
Sebelum membeli, sahkan keserasian dengan R-Type EDM Chucks dan aksesori penentukuran anda yang sedia ada. Jika anda menghadapi kekeliruan tentang pemilihan panjang atau skema gabungan, anda boleh merujuk kepada helaian spesifikasi dimensi yang dikeluarkan oleh JWGRIP untuk menapis nombor bahagian yang sesuai mengikut diameter elektrod dan keperluan tidak terjual.
Petua Penyelenggaraan
Sisa cecair dielektrik, habuk karbon dan serbuk grafit halus akan terkumpul pada permukaan mengawan selepas pengeluaran EDM jangka panjang. Pembersihan kerap lubang collet, tirus rod dan permukaan penyambung drawbar adalah penting untuk mengekalkan ketepatan kedudukan asal. Elakkan menggunakan kesan mekanikal yang berlebihan semasa pemasangan elektrod; ketukan berat akan mengubah bentuk permukaan tirus tanah yang berketepatan dan menyebabkan kehilangan ketumpuan kekal. Sapukan minyak pelindung anti-karat selepas pembersihan, terutamanya untuk unit terbiar untuk tempoh yang lama. Menggantikan collet haus mengikut jadual menghalang daya pengapit yang tidak sekata yang merosakkan elektrod mahal. Tabiat penyelenggaraan harian yang standard akan mengekalkan prestasi pengesanan jangka panjang pemasangan pemasangan berketepatan tinggi ini dan memastikan output EDM sinker anda stabil sepanjang beribu-ribu kitaran pengeluaran.
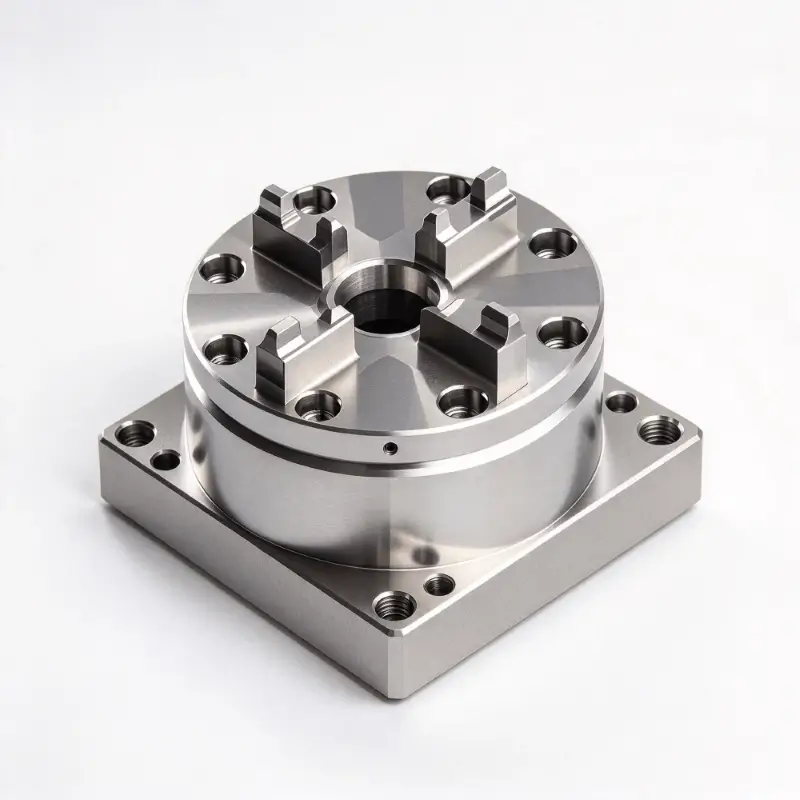
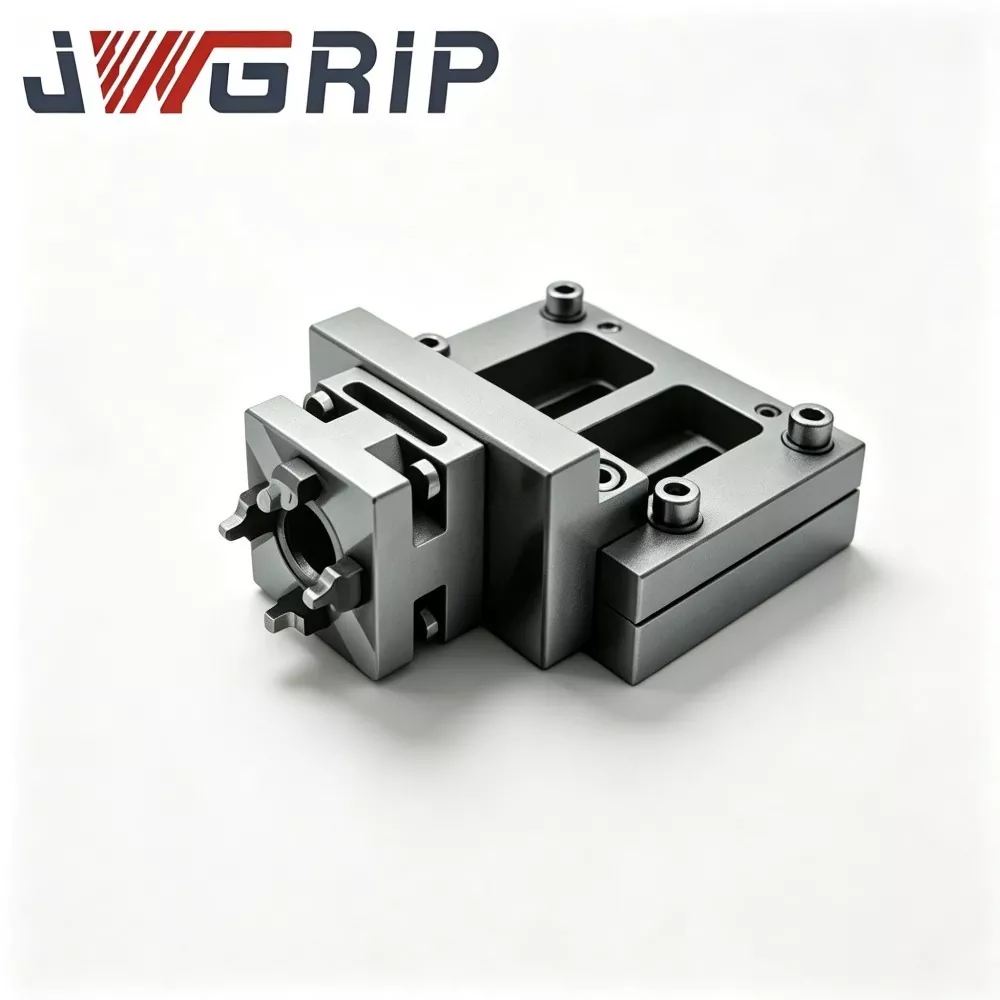
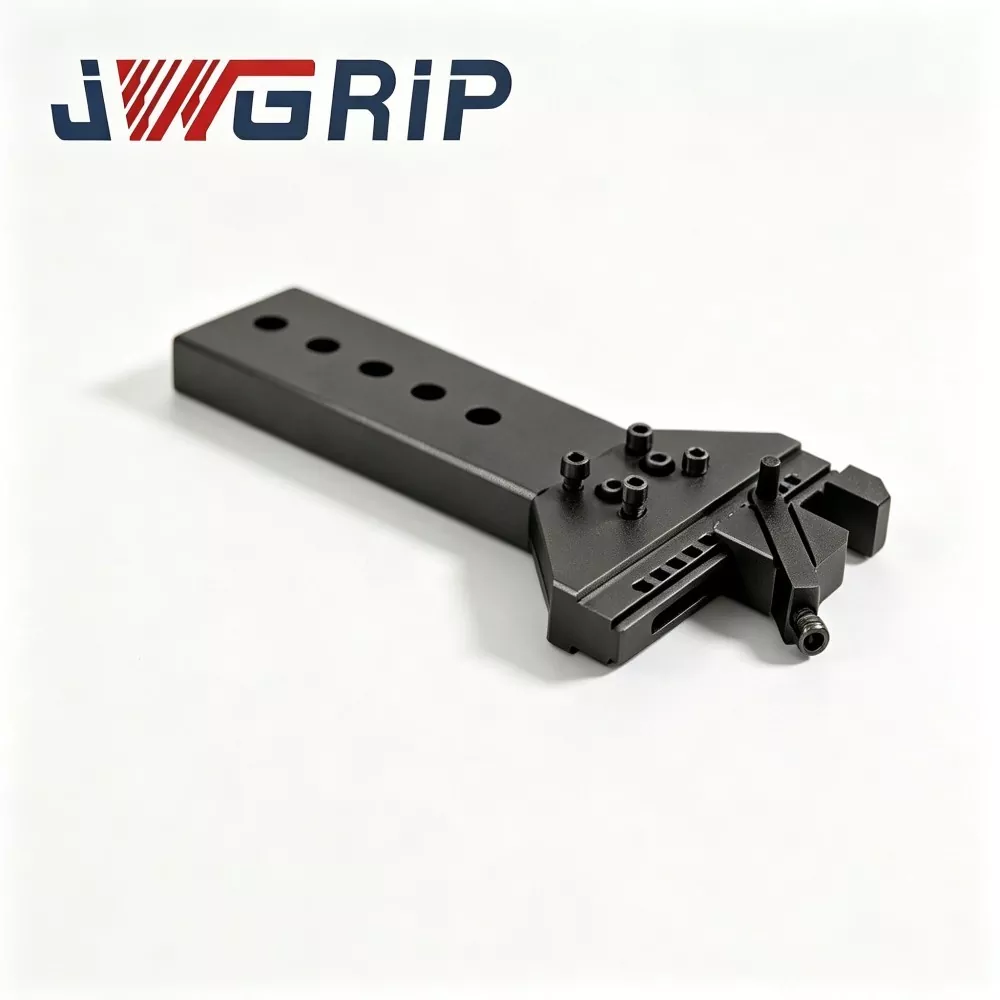
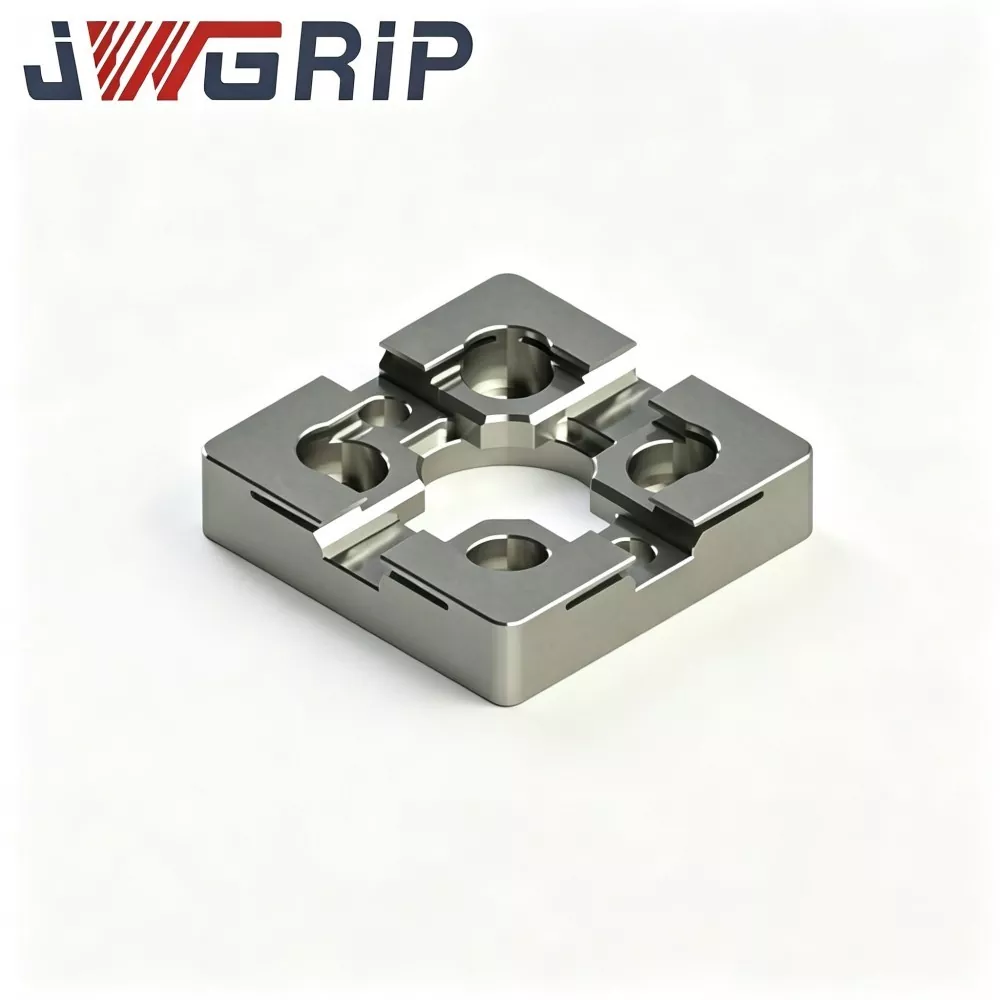
- View as

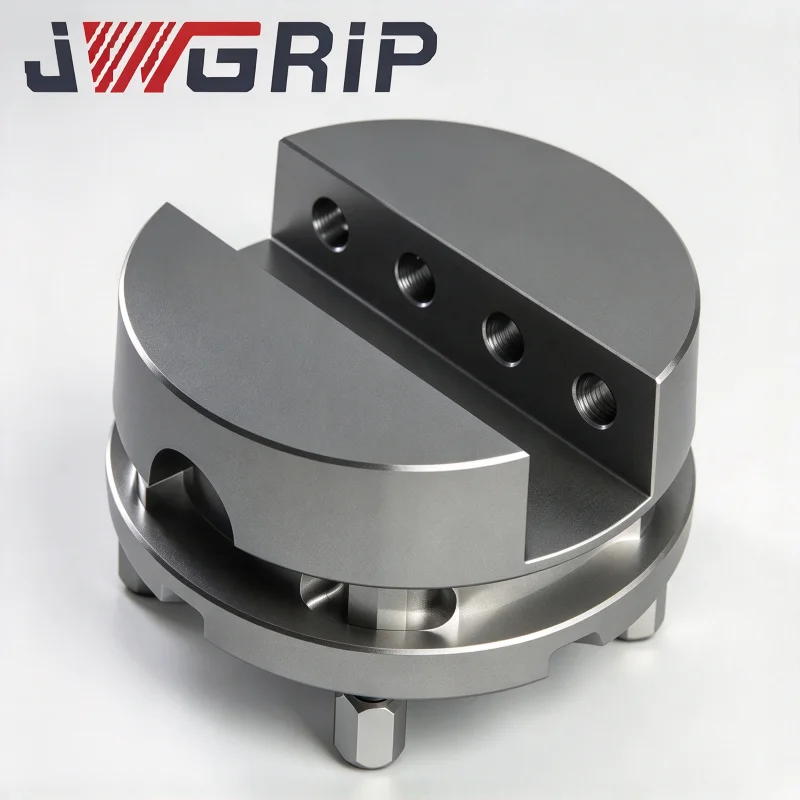
Blok Kalibrasi CNC Jenis R untuk Pegangan Kerja EDM
JWGRIP, pengeksport langsung kilang dan pengeksport profesional aksesori pegangan kerja EDM ketepatan yang boleh dipercayai, membekalkan Blok Penentukuran CNC Jenis-R ketepatan tinggi untuk Pegangan Kerja EDM, pesanan pukal dan projek tersuai berasaskan lukisan. Diperbuat daripada keluli alat yang distabilkan dengan penuaan pelepasan tekanan, pengilangan CNC berbilang muka dan pengisaran permukaan ultra ketepatan, blok penentukuran ini mengekalkan toleransi geometri yang stabil di bawah turun naik suhu yang kerap dan sentuhan probe berulang. Sudut rujukan bulat jenis R yang unik merendahkan risiko haus tepi tajam dan menyampaikan data mengimbangi koordinat berulang.
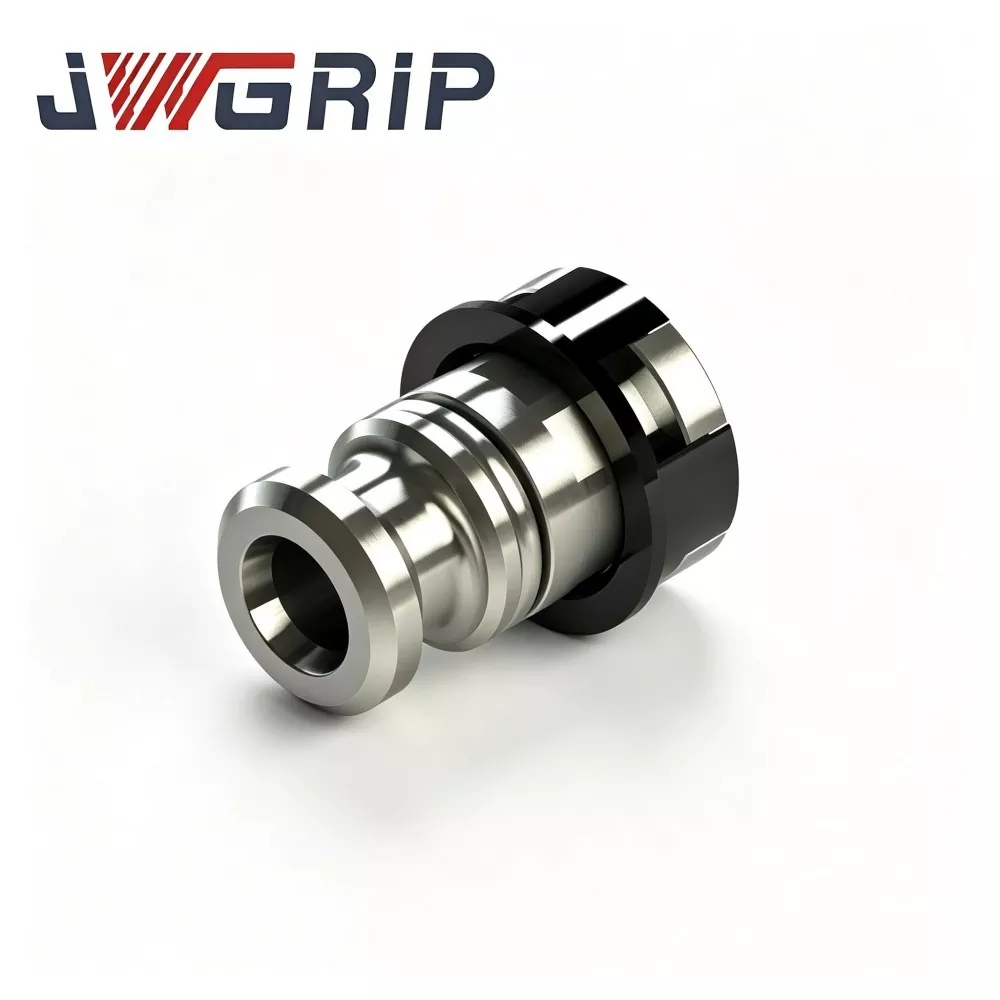
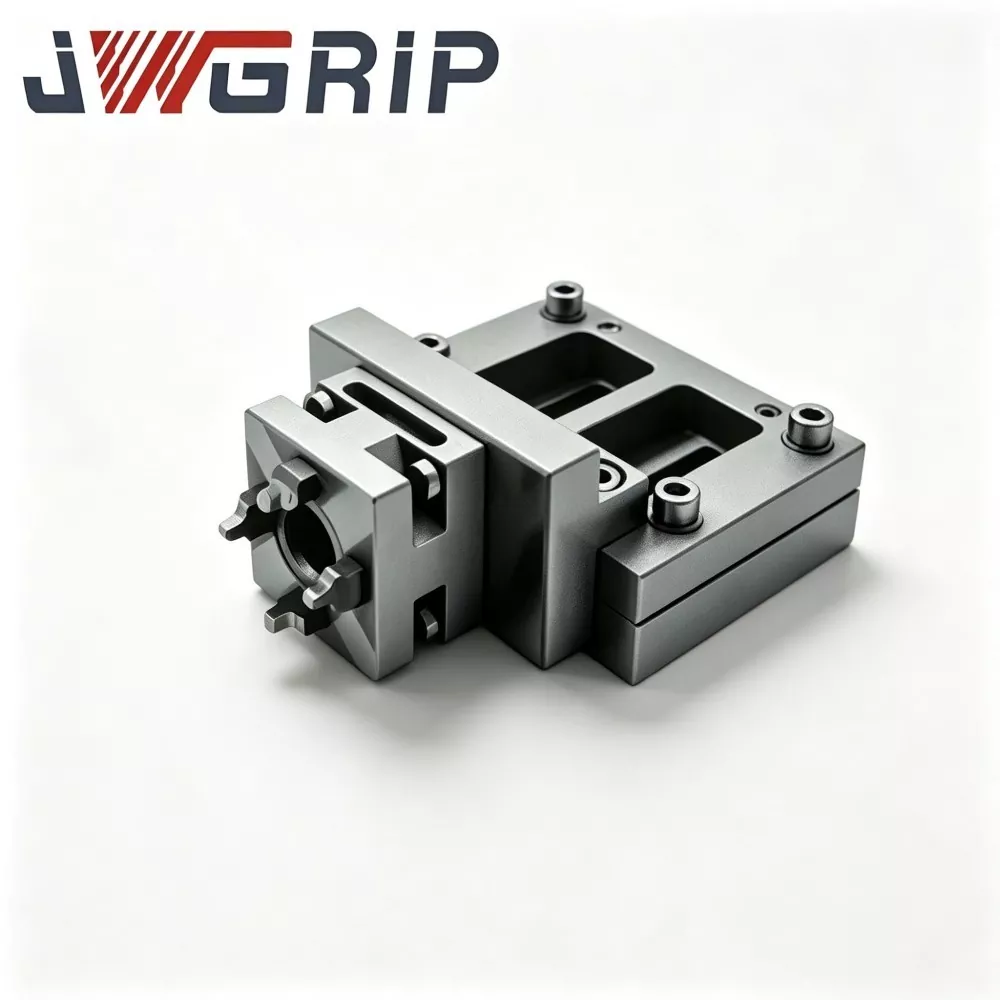
Bar Drawbar Pneumatik Jenis R untuk Pemegang Elektrod EDM
JWGRIP ialah pengilang dan pembekal profesional R-Type Pneumatic Drawbar untuk Pemegang Elektrod EDM di China, dengan spesifikasi standard sepenuhnya dalam Stok dan menerima Pesanan Pukal global untuk projek bengkel acuan pintar automatik. Ia adalah komponen penarik pneumatik bersepadu kebolehpercayaan tinggi yang direka khas untuk barisan pengeluaran EDM sinker automatik tanpa pemandu. Ia menyepadukan struktur pemindahan daya seimbang tekanan jenis R yang dioptimumkan dan prestasi mekanikal anti-karat kekerasan tinggi ke dalam satu peranti, menghapuskan pengecilan ketegangan, kepekatan tegasan tempatan dan kecacatan haus yang mudah pada palang lurus badan lurus.
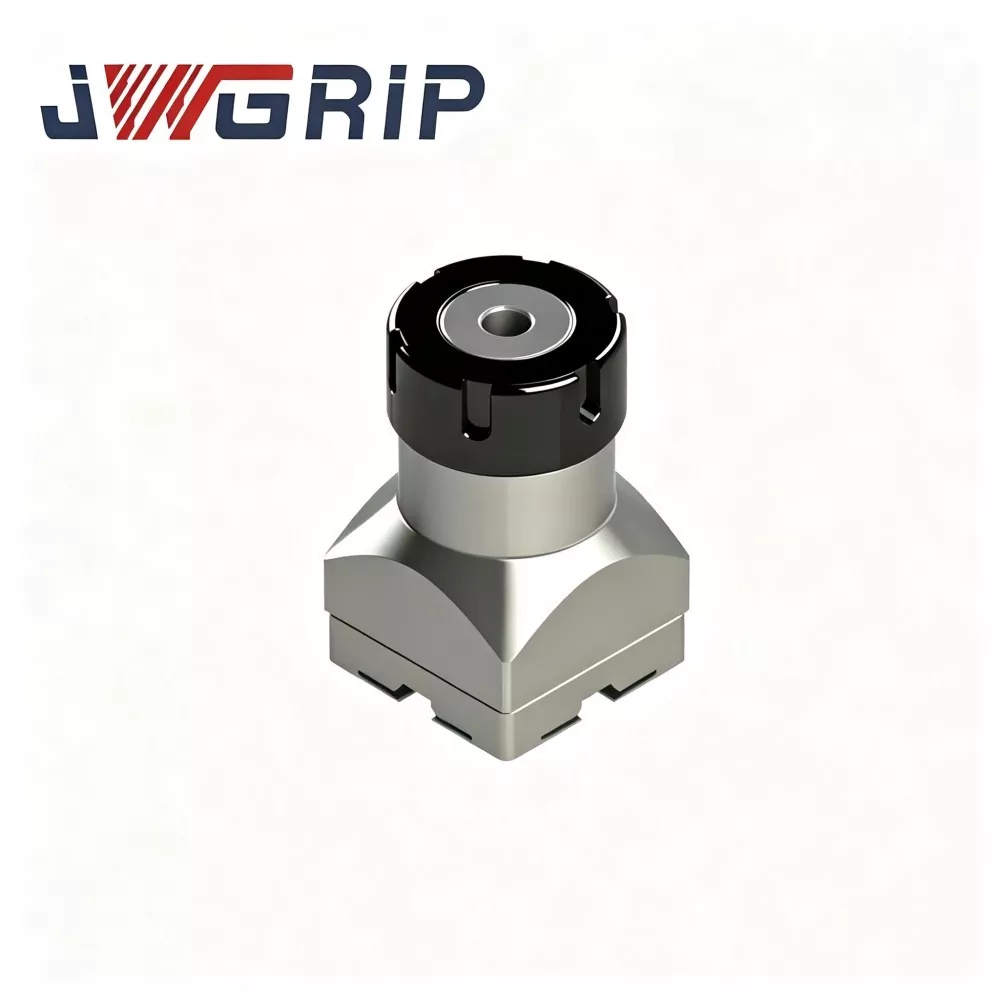
R-Type ER32 Collet untuk Pemegang Elektrod EDM
JWGRIP ialah pengilang dan pembekal profesional R-Type ER32 Collet untuk Pemegang Elektrod EDM di China, menyediakan bekalan Terus Kilang dan perkhidmatan pengubahsuaian OEM matang untuk perusahaan pembuat acuan EDM sinker global. Ia ialah aksesori penjepit elastik khusus EDM berprestasi tinggi yang dioptimumkan khas untuk keadaan kerja pemesinan hakisan percikan. Mengintegrasikan struktur imbangan daya jenis R yang dioptimumkan dan prestasi penjepit anjal berketepatan tinggi ke dalam satu unit, ia menyelesaikan kecacatan biasa collet tujuan am biasa seperti tekanan tidak sekata dan pengecilan ketepatan yang mudah.
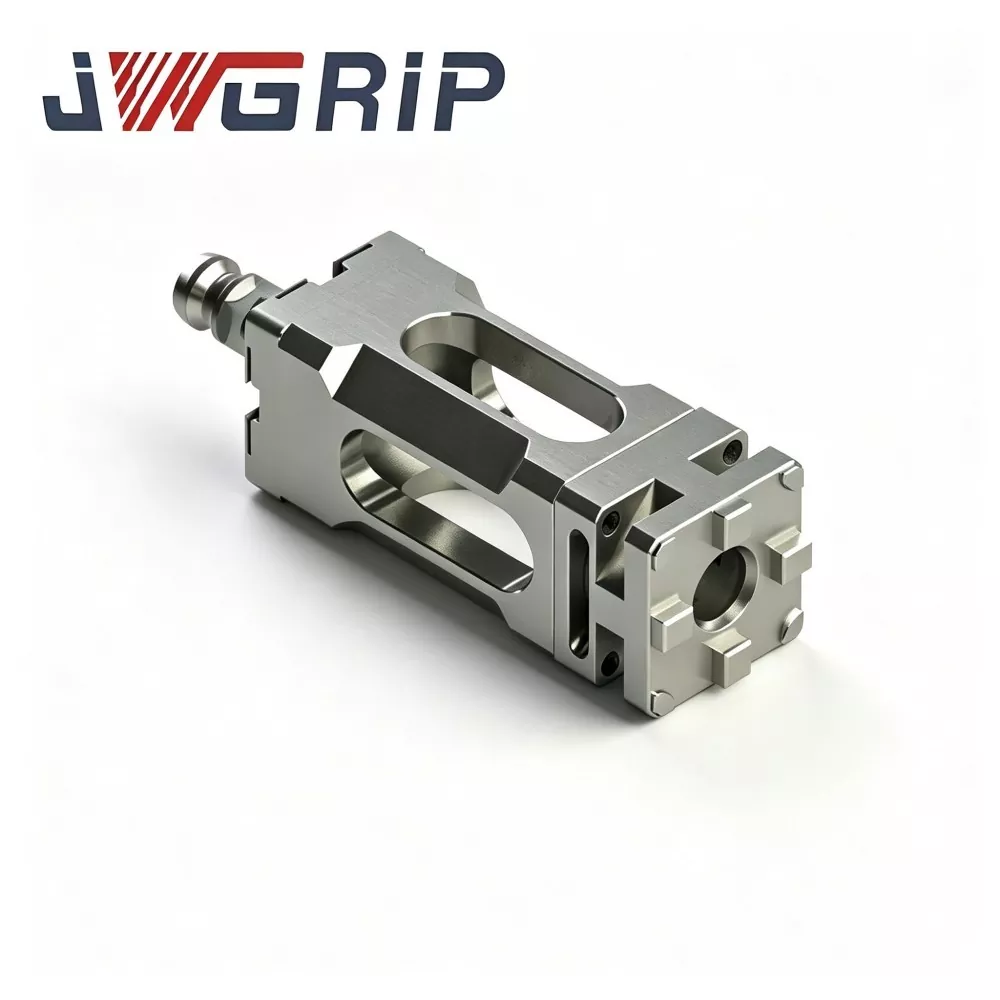
Rod Sambungan Jenis R untuk Pemegang Elektrod EDM
JWGRIP ialah pengilang profesional dan pembekal Rod Sambungan Jenis R untuk Pemegang Elektrod EDM di China, menyediakan perkhidmatan pengubahsuaian dimensi tersuai dengan pelbagai spesifikasi standard sepenuhnya dalam Stok. Ia adalah komponen sambungan perkakas EDM berketepatan tinggi profesional yang direka khas untuk senario pemprosesan rongga dalam pemesinan acuan acuan yang kompleks. Ia menyepadukan reka bentuk struktur ketegaran tinggi dan prestasi kedudukan sepaksi ultra ketepatan ke dalam badan rod bersepadu tunggal, menyelesaikan masalah strok kerja elektrod standard yang tidak mencukupi dalam pemesinan rongga dalam dengan sempurna.
JWGRIP ialah pengilang dan pembekal Pemegang Elektrod Jenis R profesional di China. Kami sangat mengalu-alukan anda untuk memborong produk berkualiti tinggi pada harga yang kompetitif dari kilang kami.
Cadangan Berita