Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
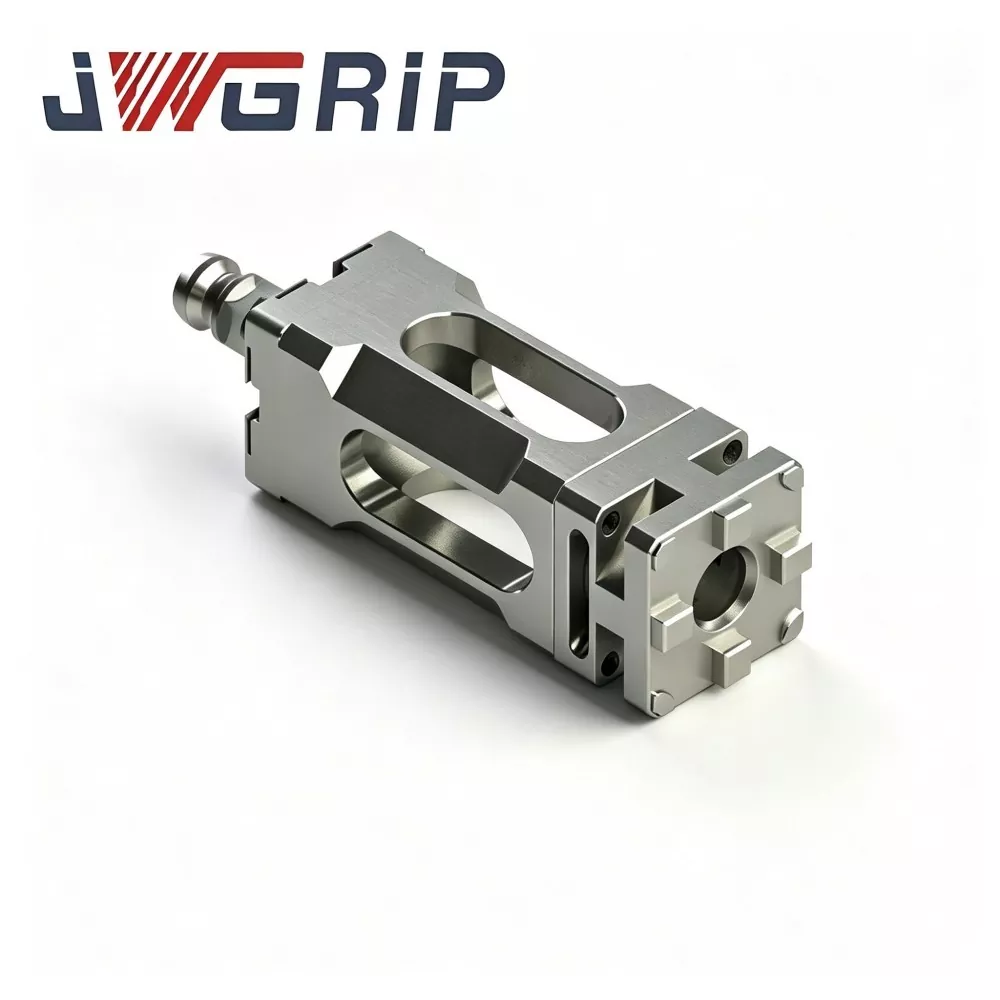

R-Type ER32 Collet untuk Pemegang Elektrod EDM
JWGRIP ialah pengilang dan pembekal profesional R-Type ER32 Collet untuk Pemegang Elektrod EDM di China, menyediakan bekalan Terus Kilang dan perkhidmatan pengubahsuaian OEM matang untuk perusahaan pembuat acuan EDM sinker global. Ia ialah aksesori penjepit elastik khusus EDM berprestasi tinggi yang dioptimumkan khas untuk keadaan kerja pemesinan hakisan percikan. Mengintegrasikan struktur imbangan daya jenis R yang dioptimumkan dan prestasi penjepit anjal berketepatan tinggi ke dalam satu unit, ia menyelesaikan kecacatan biasa collet tujuan am biasa seperti tekanan tidak sekata dan pengecilan ketepatan yang mudah.
R-Type ER32 Collet termaju ini diperbuat daripada bahan keluli spring gred tinggi premium, diproses melalui pusingan ketepatan berbilang, mengasah lubang dalaman dan rawatan haba melegakan tekanan kitaran lengkap. Ia mempunyai pengekalan daya pengapit yang stabil, ketepatan kebulatan yang sangat baik dan rintangan keletihan anjal yang boleh dipercayai di bawah kejutan pelepasan nadi EDM berterusan jangka panjang. Profil struktur jenis R yang dioptimumkan merealisasikan penghantaran daya seragam pada permukaan lubang dalam, dengan berkesan meminimumkan ralat habis elektrod semasa pengapit. Ia boleh digunakan secara universal untuk elektrod tembaga, grafit dan tembaga-tungsten, menyesuaikan dengan sempurna kepada senario pemesinan ketepatan rongga acuan jangka panjang.
Berbeza daripada collet biasa yang terdedah kepada herotan kebulatan dan pengecilan daya pengapit selepas kitaran buka dan tutup berulang, R-Type ER32 Collet untuk Pemegang Elektrod EDM mengelakkan gelinciran mikro elektrod, ketidakseimbangan jurang percikan dan sisihan dimensi rongga acuan. Menyokong bekalan spot standard dan pengubahsuaian tersuai bagi toleransi lubang dalam, parameter alur dan kemasan permukaan, ia menyediakan penyelesaian pengapit yang stabil, berketepatan tinggi dan tahan lama untuk bengkel pemprosesan EDM acuan ketepatan moden.
Titik Sakit Pengeluaran
Dalam pengeluaran membuat acuan sinker-EDM harian, collet ER luar biasa biasa mencipta beberapa sakit kepala pembuatan biasa:
Aliran kerja bahan mentah dan rawatan haba pemotongan yang dipermudahkan membawa kepada herotan kebulatan dan pengecilan daya pengapit selepas kitaran buka tutup anjal yang kerap.
Di bawah kesan nyahcas nadi berterusan, elektrod menghasilkan gelinciran mikro dan hanyut habis. Jurang percikan menjadi tidak sekata, membawa tekstur rongga yang tidak konsisten, sisihan dimensi dan risiko sekerap untuk elektrod acuan bernilai tinggi.
JWGRIP mengoptimumkan R-Type ER32 Collet yang menyasarkan titik kesakitan yang dinyatakan di atas:
1. Bahan mentah keluli spring gred tinggi serta rawatan haba melegakan tekanan berbilang pusingan menghapuskan tegasan baki dalaman yang dijana semasa memusing dan mengasah, menghalang ubah bentuk kekal dalam kerja kitaran elastik jangka panjang.
2. Reka bentuk kontur jenis R yang dioptimumkan mengagihkan daya pengapit secara sekata pada keseluruhan permukaan lubang dalam. Ia berfungsi dengan stabil untuk kuprum lembut, grafit rapuh dan elektrod tembaga-tungsten berketumpatan tinggi.
3. Padan dengan badan pemegang elektrod ER32 arus perdana sedia ada, mengelakkan pelaburan pembaharuan lekapan yang berlebihan.
4. Spesifikasi standard ada dalam stok; Pengubahsuaian OEM untuk toleransi lubang dalam, struktur alur dan rawatan permukaan tersedia untuk elektrod diameter khas dan keadaan kerja yang keras.
5. Mengurangkan risiko gelinciran dan kehabisan elektrod dengan berkesan, menstabilkan status celah percikan semasa tugas pemesinan rongga yang lama.
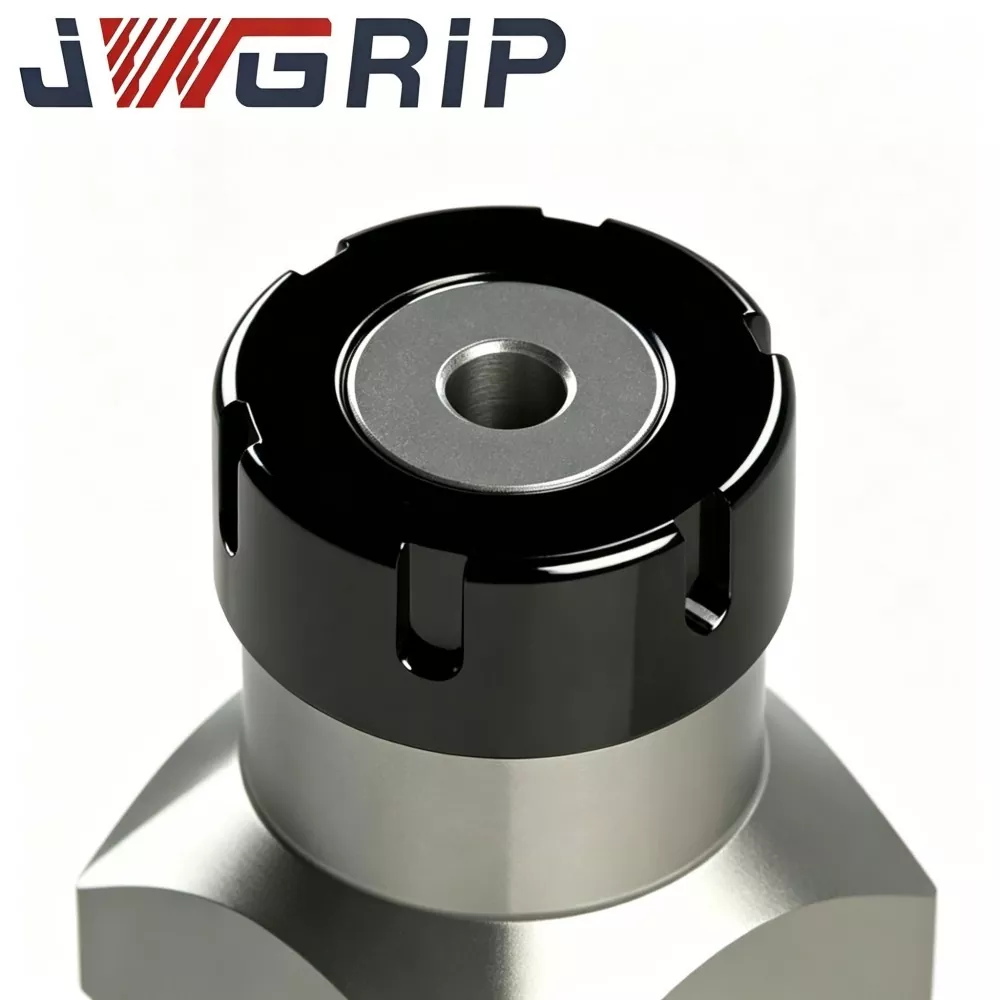

Ciri-ciri Struktur
JWGRIP R-Type ER32 Collet untuk Pemegang Elektrod EDM ialah komponen penjepit elastik berketepatan tinggi direka secara eksklusif untuk pemasangan pemegang elektrod sinker-EDM:
1. Dipasang di dalam nat pemegang ER32 dan badan utama pemegang. Apabila nat pemegang diketatkan, ia memberikan daya picitan lilitan seragam untuk mengunci elektrod batang bulat dalam kedudukan pratetap.
2. Collet ER32 universal konvensional pada asalnya direka untuk gelendong pengilangan CNC; ia tidak dioptimumkan untuk keadaan khusus EDM: getaran nadi berterusan, percikan cecair dielektrik dan pertukaran elektrod yang kerap.
3. Reka letak alur celah jenis R yang dipertingkatkan mengagihkan semula tegasan anjal pada badan collet, mengurangkan kepekatan tegasan setempat dan meningkatkan prestasi pemulihan anjal selepas kitaran buka tutup berulang, mengekalkan kehabisan yang rendah di bawah operasi EDM yang berterusan.
Skop aplikasi: Ia adalah bahan guna teras untuk acuan suntikan-plastik, acuan-die-casting, precision-stamping-die, acuan bahagian-perubatan dan bengkel acuan komponen optik. Ia mengapit elektrod EDM tembaga, grafit dan tungsten kuprum bulat. Pemasangan drop-in terus tanpa perubahan mekanikal tambahan. Pengubahsuaian berasaskan lukisan OEM disokong untuk dimensi batang elektrod bukan standard.
Prestasi Teknikal Utama
1. Struktur Pengagihan Alur Celah Jenis R Dioptimumkan Berbanding dengan collet ER32 biasa, susun atur alur celah jenis R yang disusun semula mengimbangi pengagihan tegasan anjal. Semasa pengapit batang elektrod, setiap bahagian menjana daya pemerasan homogen, mengelakkan ubah bentuk batang elektrod tempatan dan menyekat keseluruhan kehabisan pemasangan unit pengapit elektrod.
2. Bahan Mentah Keluli Spring yang dipilih dengan teliti Mengguna pakai keluli spring khas dan bukannya keluli karbon biasa. Selepas pelindapkejutan yang tepat, pembajaan dan kitaran haba pelepas tekanan berbilang peringkat, ia mengekalkan keanjalan yang stabil selepas beratus-ratus kitaran pelepas pengapit dan menentang ubah bentuk plastik kekal.
3. Kraf Mengasah Lubang Dalaman berketepatan tinggi Lubang pengapit dalam melalui pengasah halus. Kebulatan lubang dalam yang sangat baik dan kelancaran permukaan mengurangkan kesan lelasan pada batang elektrod semasa pertukaran berulang, dan menghalang pengumpulan zarah mikro yang akan memburukkan sisihan kedudukan.
4. Ketahanan Kakisan Bendalir Dielektrik yang Baik Rawatan anti-karat permukaan khas melambatkan hakisan kimia daripada sentuhan jangka panjang dengan cecair dielektrik EDM. Ia mengurangkan risiko karat di dalam persekitaran tangki EDM yang lembap dan memanjangkan hayat perkhidmatan.
5. Keserasian Luas dengan Pemegang EDM ER32 Standard Mengikut piawaian asas dimensi luar ER32, sesuai dengan kebanyakan badan pemegang elektrod EDM bentuk ER32 komersial dan nat pengapit. Pengguna akhir tidak perlu menggantikan perkakasan pemegang sedia ada.
6. Fleksibel Kilang-langsung & Penyesuaian OEM Spesifikasi diameter penjepit standard meliputi saiz batang elektrod arus perdana. OEM boleh melaraskan toleransi lubang dalam, kedalaman alur celah, penalaan halus dimensi luar dan rawatan permukaan mengikut lukisan pelanggan atau sampel fizikal.
7. Ketekalan Batch-to-batch yang Boleh Dipercayai Setiap lot pengeluaran membawa pemeriksaan pensampelan berbilang item. Dimensi utama, data kehabisan penjepit dan kekerasan direkodkan dalam fail pemeriksaan kelompok, menjamin prestasi yang stabil untuk perusahaan pembuat acuan pembelian volum.
Aliran Kerja Pengeluaran Lengkap
Setiap kelompok JWGRIP R-Type ER32 Collet mengikut aliran kerja pembuatan langkah penuh yang dikawal ketat:
① Pemeriksaan masuk bahan mentah
② Pusing ketepatan CNC untuk kontur luar
③ pengilangan alur celah
④ pra-pemesinan lubang dalam berketepatan tinggi
⑤ rawatan haba berbilang peringkat (pelindapkejutan, pembajaan, pelepasan tekanan)
⑥ asah halus lubang dalam
⑦ penyingkiran & kemasan tepi
⑧ permukaan rawatan anti-karat
⑨ ujian prestasi pelbagai dimensi
⑩ penyisihan kelompok & pergudangan barang siap.
Spesifikasi kawalan kualiti
Pengeluaran dilakukan di bawah piawaian sistem pengurusan kualiti ISO 9001.
Item ujian teras: ukuran dimensi, pengesahan kekerasan, pengesanan habis pengapit, ujian simulasi keletihan anjal.
Semua alat pengukur mendapat penentukuran metrologi berkala untuk menjamin ketulenan dan kebolehulangan hasil ujian.
Laporan pemeriksaan kelompok diarkibkan untuk setiap lot; sijil bahan dan separa rekod ujian pihak ketiga boleh dibekalkan atas permintaan pelanggan.
Cadangan operasi & penyimpanan:
Simpan collet di dalam petak alat anti-perlanggaran yang berasingan. Jauhkan daripada kelembapan, serpihan logam dan calar keras sebelum pemasangan. Bersihkan lubang dalam dengan teliti sebelum setiap pemasangan. Cip atau sisa cecair dielektrik di dalam lubang akan merendahkan ketepatan pengapit dengan serius.
Mengapa Pilih JWGRIP
1. Pasukan Kejuruteraan Latar Belakang R&D Perkakas khusus EDM mengumpul pengalaman yang kaya dalam pembangunan aksesori pengapit sinker-EDM. Kami tidak hanya menyalin reka bentuk collet jenis pengilangan; pengoptimuman produk diperoleh daripada maklum balas juruteknik acuan barisan hadapan yang besar.
2. Penyaringan Prestasi Kumpulan Penuh Sebelum Penghantaran Ramai pesaing hanya melakukan pemeriksaan pensampelan tempat. Setiap JWGRIP R-Type ER32 Collet yang siap melepasi pengesanan penjepit-habis sebelum penghantaran untuk menapis unit yang tidak mematuhi.
3. Bekalan Terus Kilang Stabil & Proses OEM Matang Barangan spesifikasi standard mengekalkan penghantaran yang stabil. Untuk pesanan yang diubah suai dimensi atau keperluan permukaan khas, pasukan kejuruteraan menyemak lukisan OEM dalam masa 12 hari bekerja dan memberikan maklum balas kebolehlaksanaan. Masa utama standard: 10-15 hari bekerja; Masa utama OEM disahkan mengikut kerumitan lukisan.
4. Sokongan Teknikal Profesional berorientasikan aplikasi Apabila pelanggan menghadapi pengapitan yang tidak normal, kehabisan yang berlebihan dan masalah pemasangan di tapak yang lain, pasukan sokongan teknikal menyediakan panduan pemasangan praktikal dan penyelesaian masalah berdasarkan pengalaman bengkel EDM sebenar.
5. Mekanisme Kebolehkesanan Kelompok Lengkap Setiap lot pengeluaran membawa tanda kelompok bebas. Jika masalah berkaitan pemesinan yang tidak dijangka berlaku, parameter pengeluaran asal dan rekod pemeriksaan boleh diambil dengan cepat untuk analisis teknikal punca punca.
Soalan Lazim
S1: Bolehkah JWGRIP R-Type ER32 Collet menyedari kehabisan sifar selepas pemasangan?
A1: Sifar habis tidak boleh dicapai dengan mana-mana pemasangan collet anjal. Di bawah keadaan ujian standard dengan pemegang padan dan bar ujian yang layak, habis terpasang dikawal ≤0.003 mm. Jumlah habisan sebenar yang dipasang pada mesin juga dipengaruhi oleh kebulatan batang elektrod, keadaan permukaan, tork pengetat nat dan haus badan pemegang. Pastikan komponen mengawan dalam keadaan baik untuk ketepatan pengapitan yang terbaik.
S2: Adakah collet ini sesuai untuk elektrod grafit diameter besar berat berat?
A2: R-Type ER32 Collet untuk Pemegang Elektrod EDM menyokong pengapit grafit-elektrod. Untuk elektrod grafit berat bersaiz besar, nilaikan beban gelendong dan tork mengetatkan. Berat yang berlebihan atau terlalu ketat mempercepatkan collet elastik-keletihan dan memendekkan hayat perkhidmatan. Padankan berat elektrod dengan kapasiti pengapit collet dalam pengeluaran dunia sebenar.
S3: Bolehkah anda membuat OEM apabila mengepit parameter diameter dalam atau alur celah berbeza daripada ER32 standard?
A3: Ya. Sila berikan lukisan teknikal atau sampel fizikal yang lengkap, tandakan dimensi lubang pengapit, toleransi, spesifikasi alur celah, sasaran kekerasan dan keperluan rawatan permukaan. Jabatan kejuruteraan akan menilai kebolehkilangan dan mengeluarkan sebut harga rasmi.
S4: Apakah item yang dilindungi di bawah jaminan?
A4: Ini adalah berketepatan tinggi memakai alatan pakai habis. Waranti terpakai kepada kecacatan yang berasal dari pembuatan seperti kehabisan di luar spesifikasi semasa penghantaran. Kerosakan yang disebabkan oleh calar, pengapit yang berlebihan, tork yang tidak betul, gangguan cip dan haus keletihan jangka panjang daripada penggunaan pengeluaran dikecualikan daripada waranti.
Panduan Pemilihan Collet & Petua Operasi Bengkel Harian
1. Pilih diameter pengapit nominal sedekat mungkin dengan dimensi batang elektrod sebenar. Jangan gunakan satu collet untuk julat saiz yang terlalu luas; jurang dimensi yang besar mewujudkan tekanan pengapit yang tidak sekata dan nilai habis yang lebih tinggi.
2. Sebelum pengeluaran acuan rasmi, bersihkan sepenuhnya lubang dalam collet, rongga kacang pemegang dan permukaan batang elektrod untuk mengeluarkan serpihan logam dan sisa cecair dielektrik.
3. Selepas pemasangan, lakukan pemeriksaan kehabisan oleh penunjuk dail sebelum pemprosesan hakisan percikan. Pra-semakan ini sangat mengurangkan risiko sekerap rongga acuan yang disebabkan oleh sisihan komponen pengapit.
4. Untuk kedai acuan berbilang mesin, sediakan berbilang collet sepadan dengan saiz batang elektrod yang kerap digunakan. Buang collet yang sangat haus. Gantikan serta-merta jika kelemahan keanjalan, ubah bentuk kekal atau retak permukaan diperhatikan semasa pemeriksaan rutin, walaupun jika hayat perkhidmatan teoritikal tidak tercapai.
5. Laksanakan storan terperingkat dan pemeriksaan keadaan biasa untuk stok collet untuk mengekalkan konsistensi pemesinan EDM yang stabil untuk projek pengeluaran bersiri jangka panjang.
Kategori Berkaitan
Hantar Pertanyaan
Maklumat Hubungan
-
Alamat
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
E-mel
Selamat datang untuk menghantar pertanyaan kepada JWGRIP. Pasukan teknikal dan jualan profesional kami akan menyediakan pemilihan lekapan percuma, reka bentuk penyelesaian tersuai dan sebut harga yang tepat.

Cadangan Berita