Malay
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
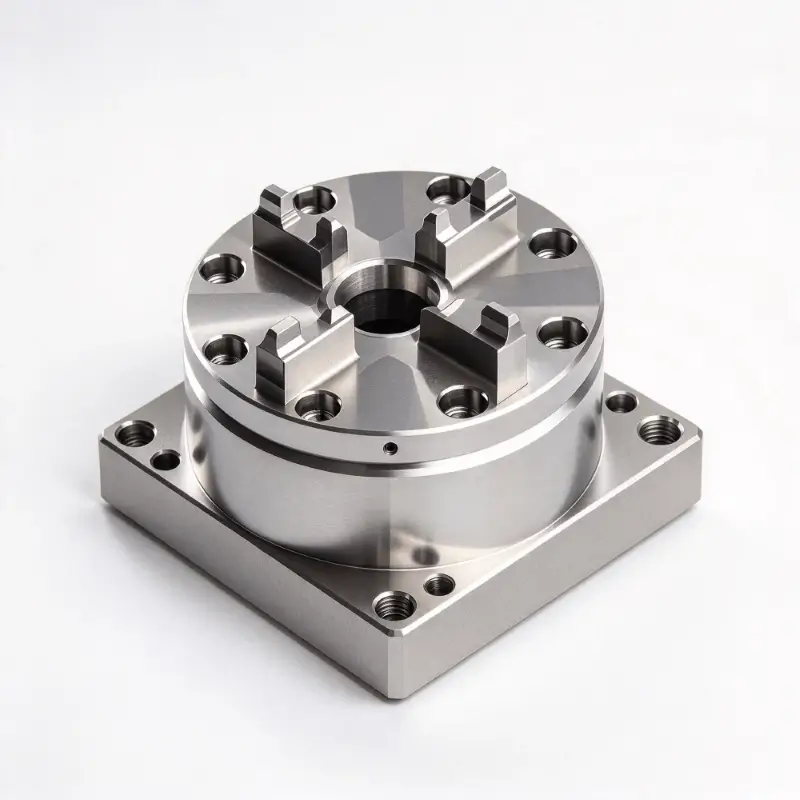
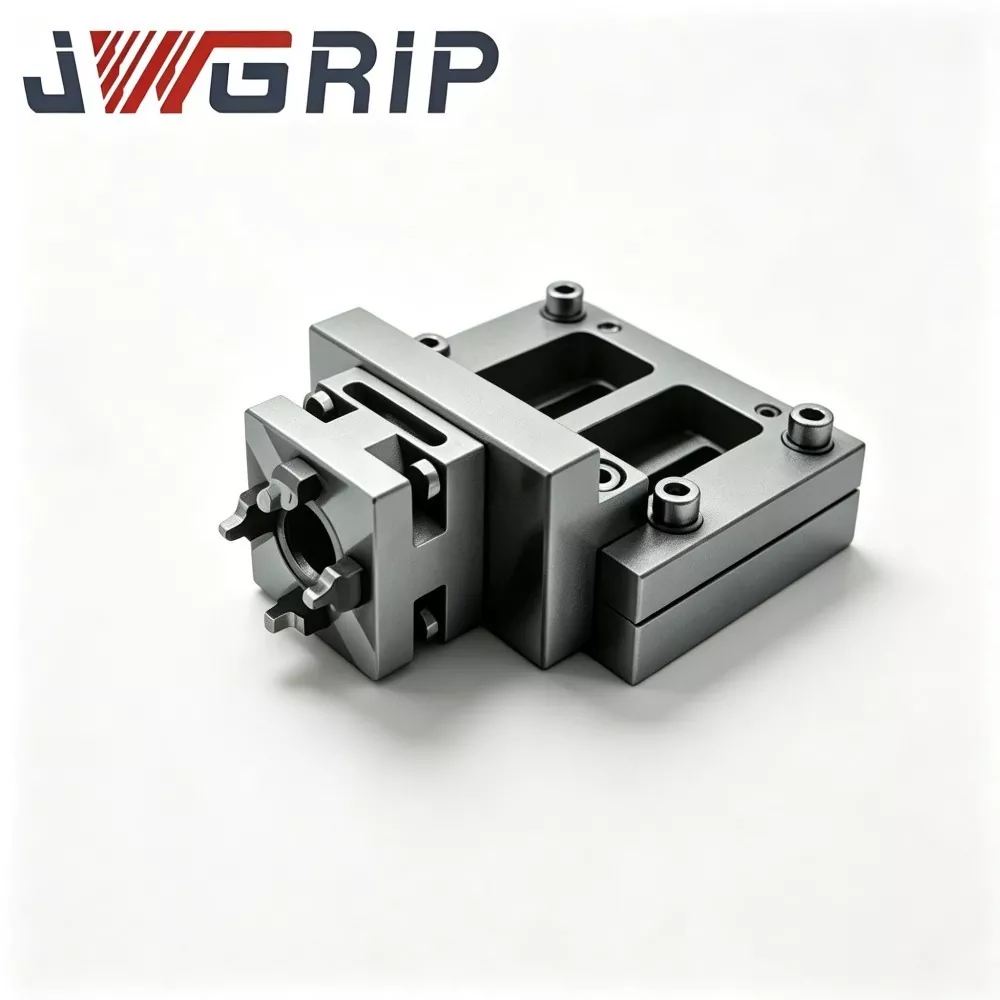
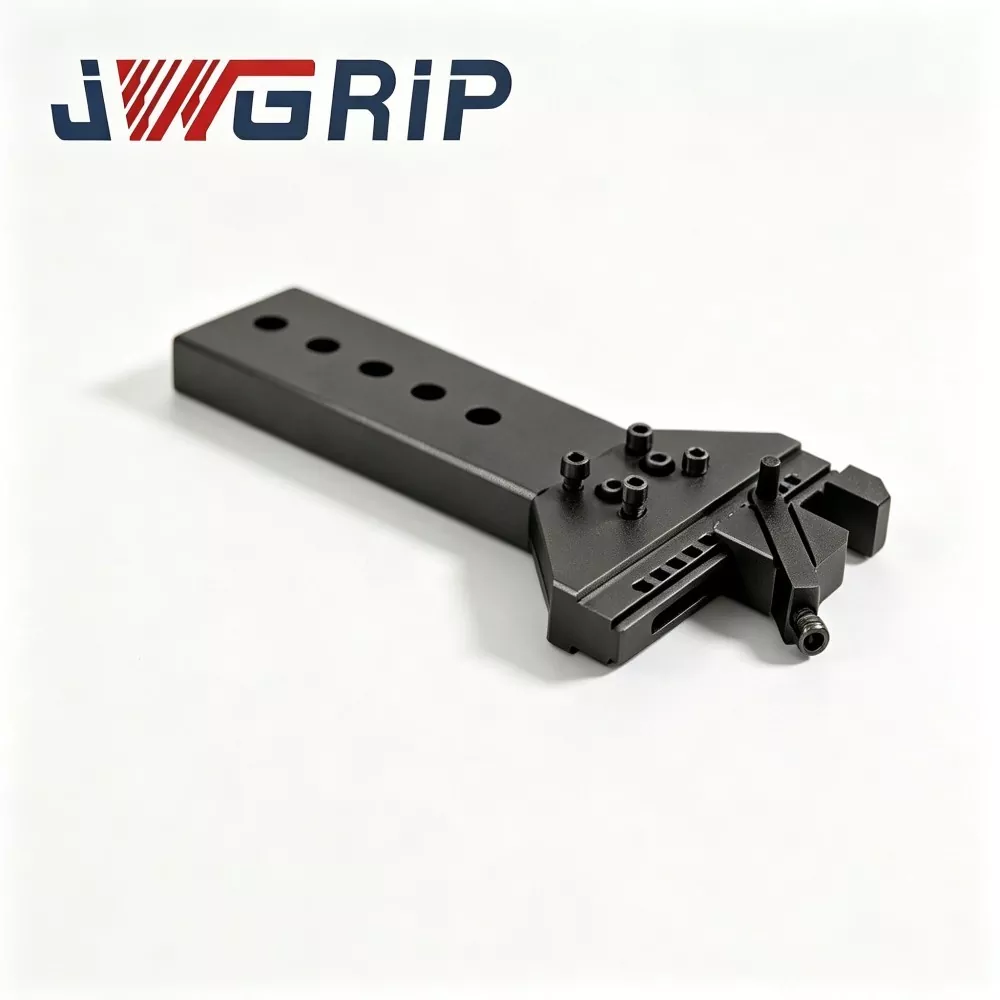
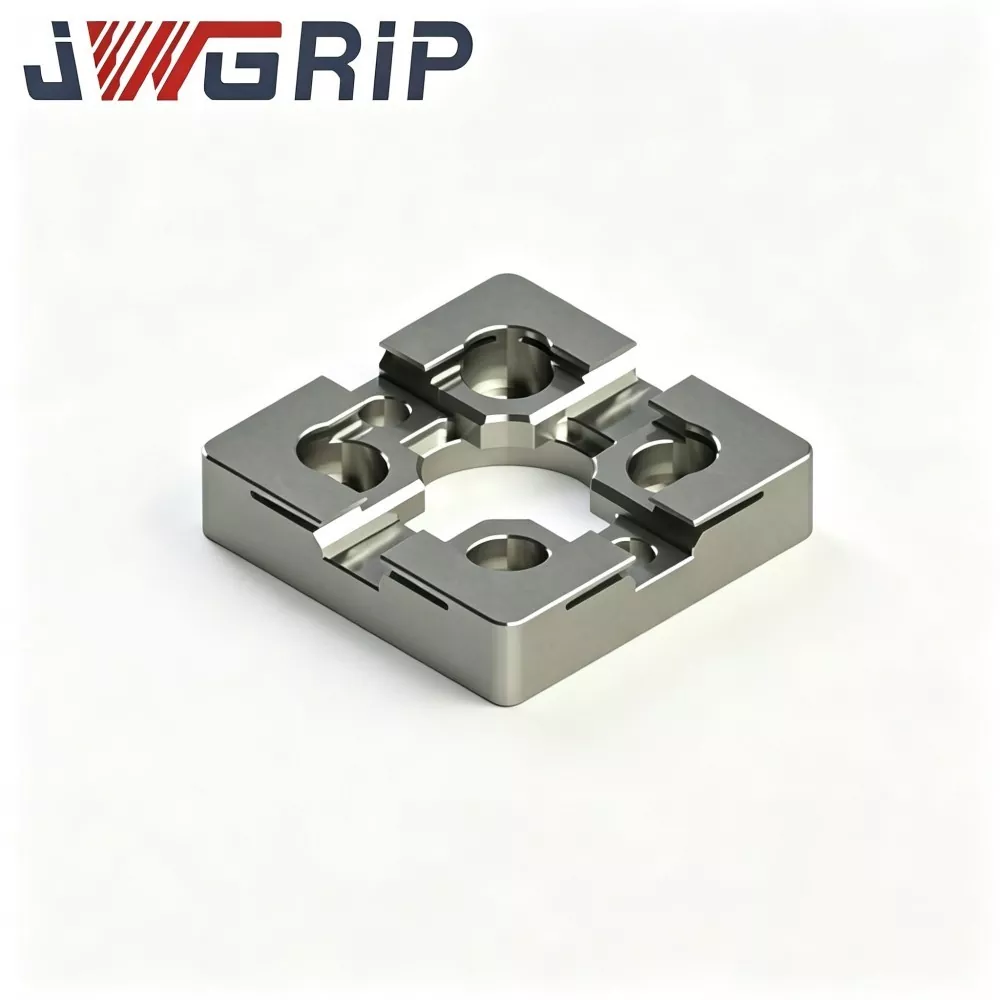
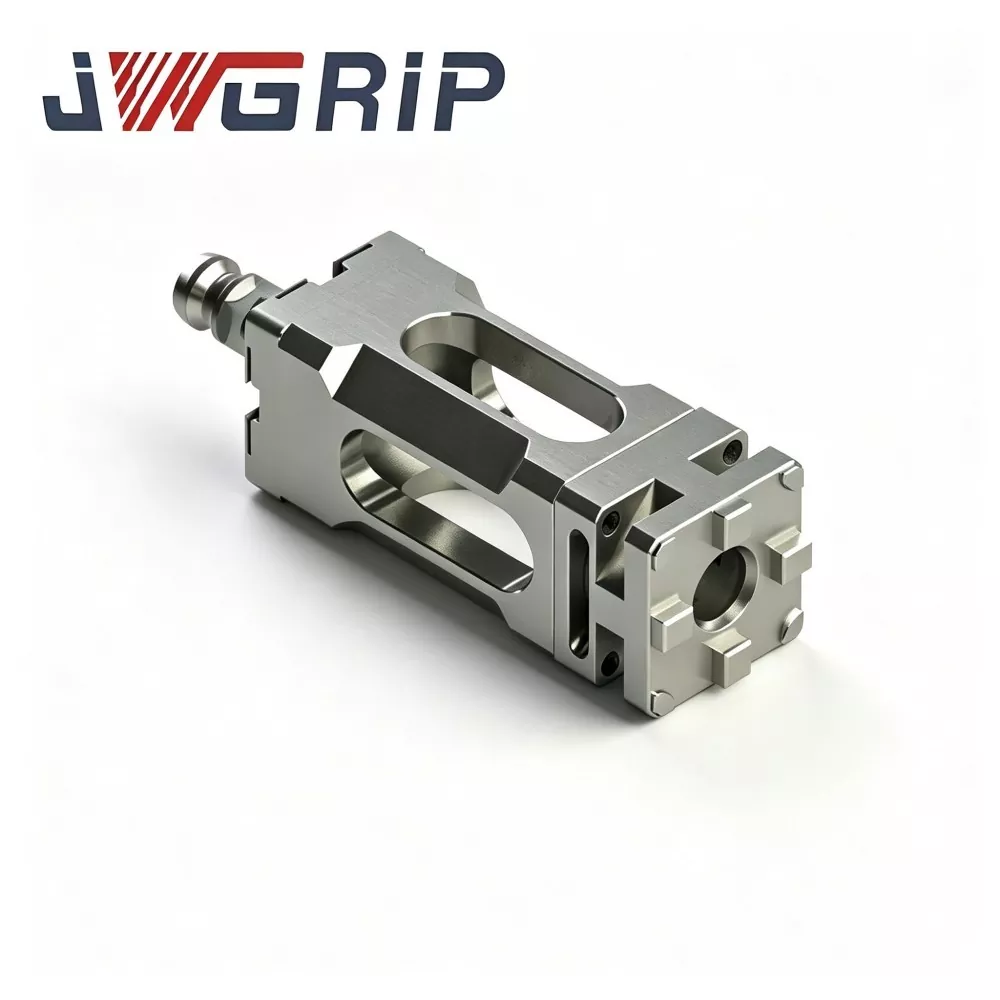
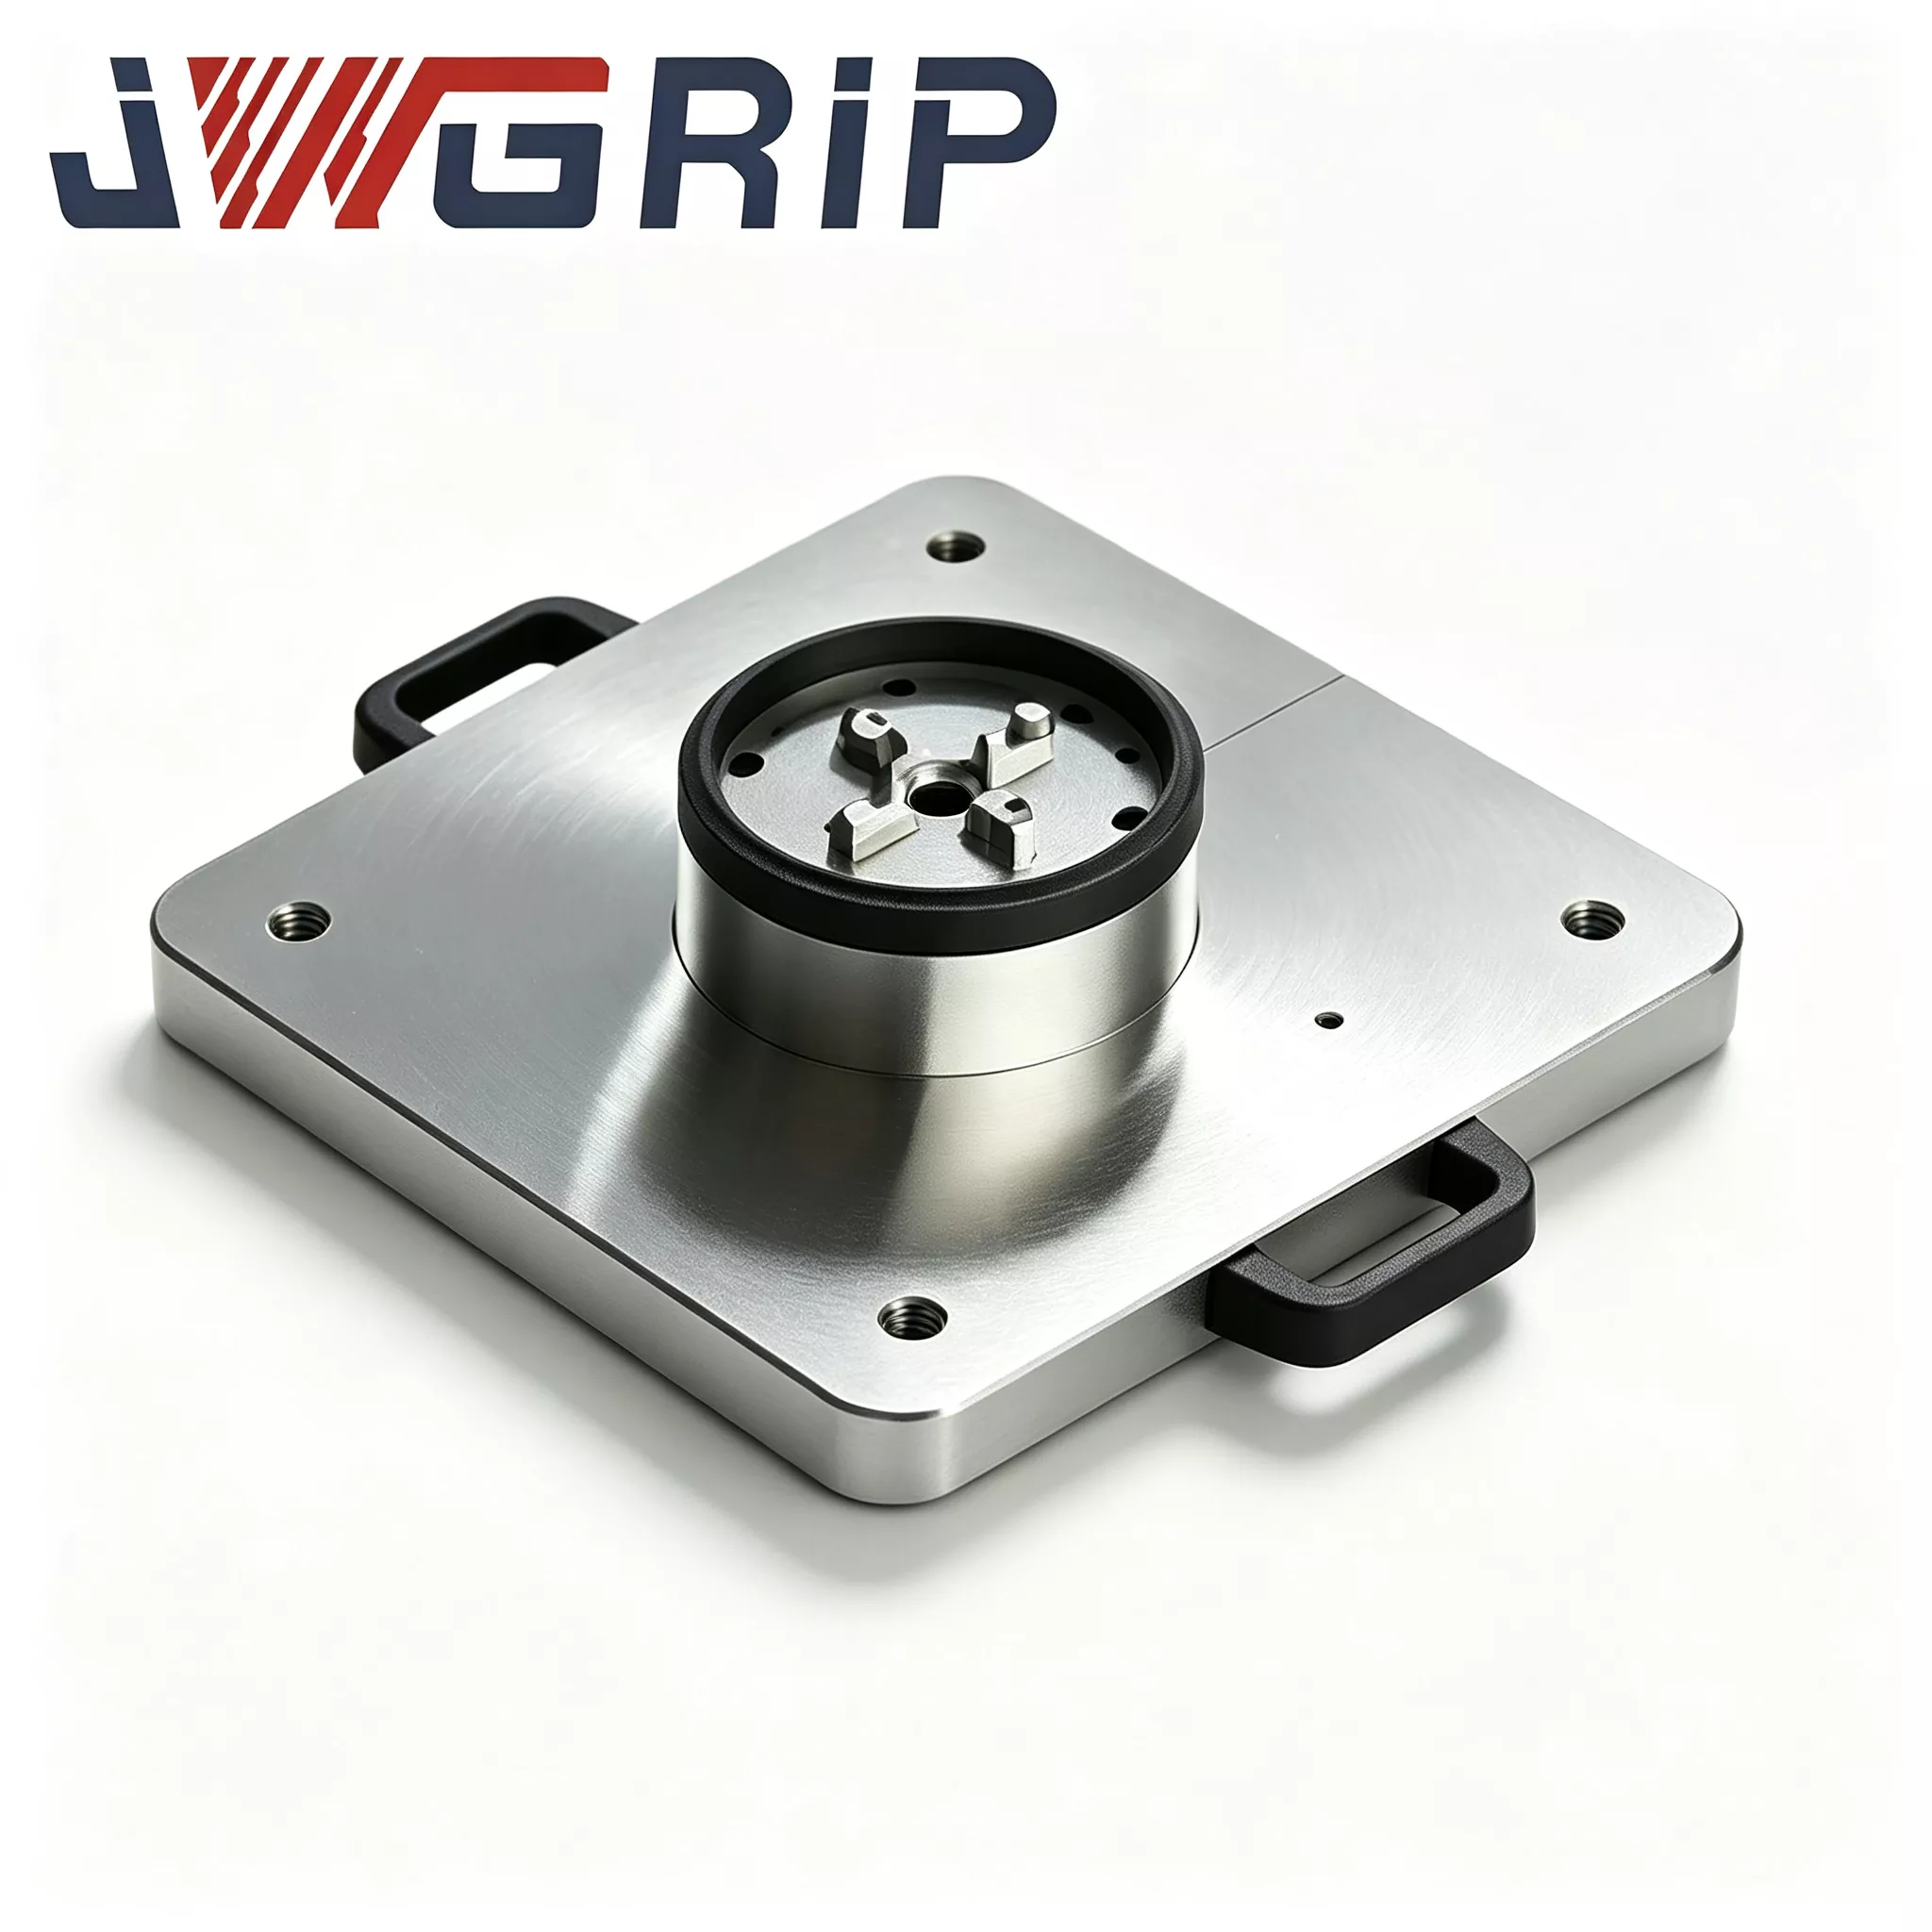
Pallet Titik Sifar Automatik dengan Power Chuck
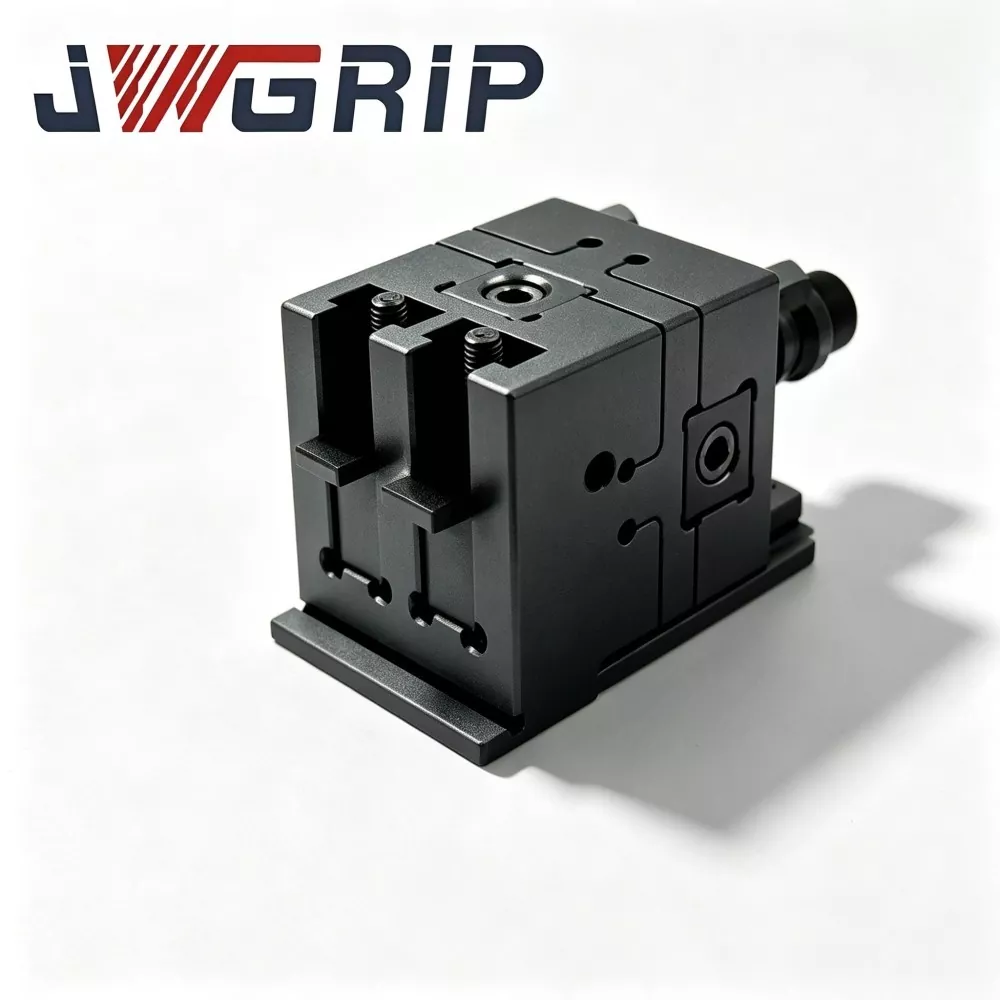
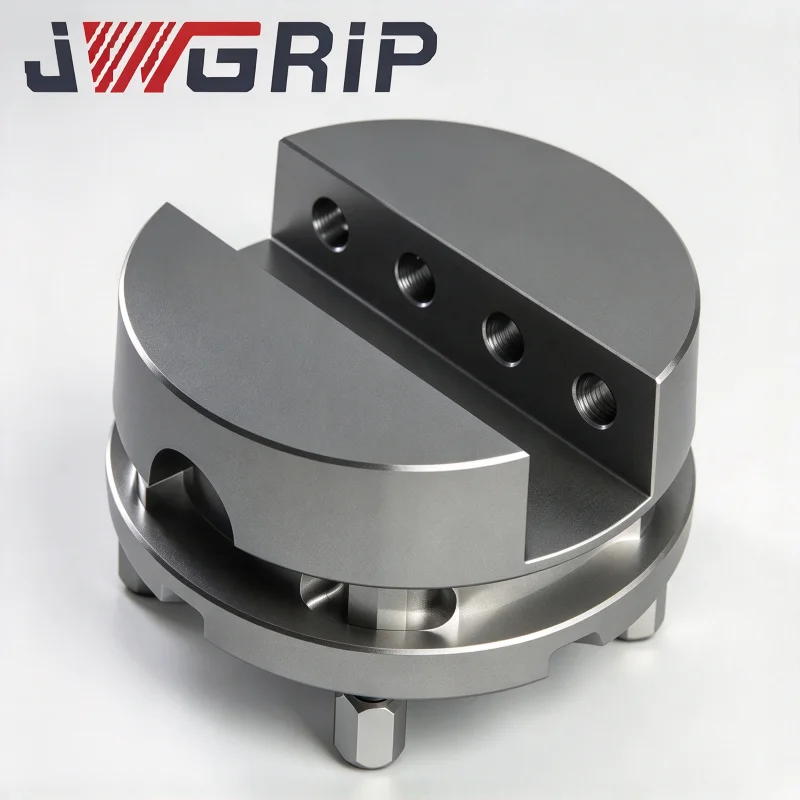
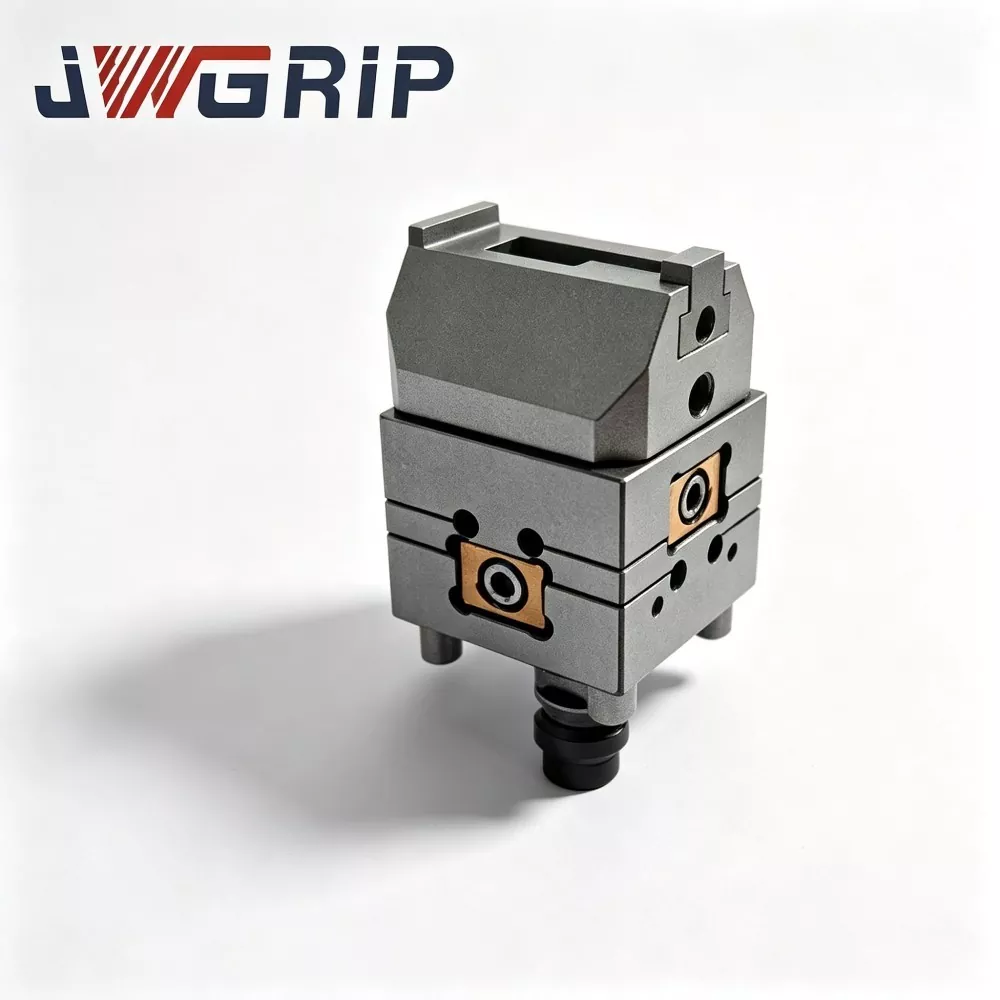
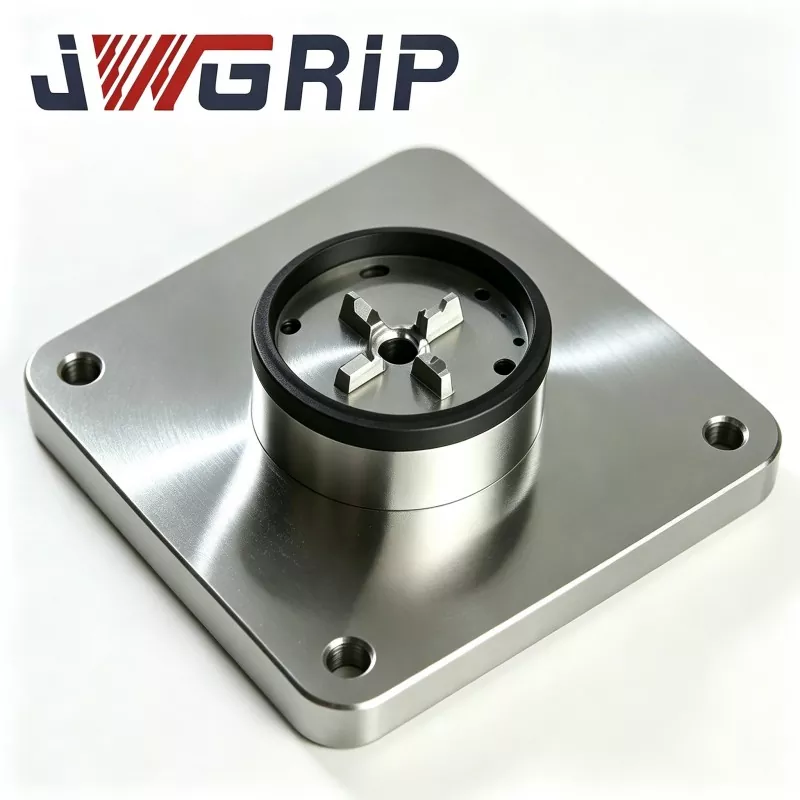
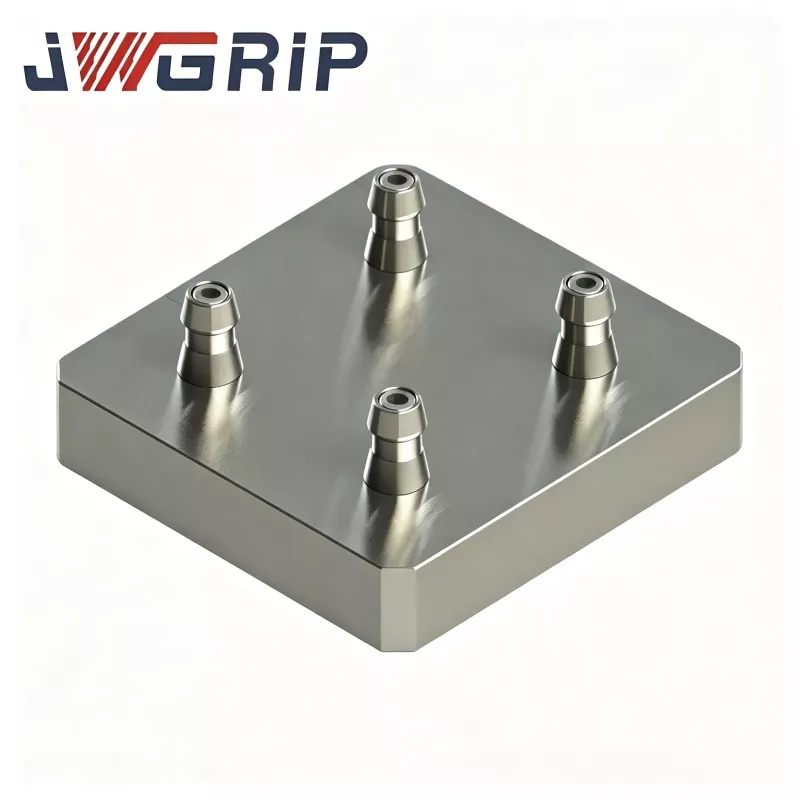
JWGRIP ialah pengilang dan pembekal Pallet Titik Sifar Automatik Profesional dengan Power Chuck di China. Ia adalah lekapan kedudukan titik sifar bersepadu yang direka khusus untuk barisan pengeluaran CNC tanpa pemandu yang fleksibel. Ia menyepadukan komponen rujukan kedudukan titik sifar dan unit pengunci chuck pneumatik kuasa ke dalam satu peranti, menghapuskan keperluan untuk membeli plat penyesuai berbilang lapisan tambahan atau lampiran chuck yang berasingan. Ia boleh dipasang terus dan dipasang pada meja kerja alat mesin dan disambungkan kepada penggenggam robot industri.
Pallet Titik Sifar Automatik dengan Power Chuck boleh mencapai kedudukan automatik, pengapit automatik dan pelepasan automatik selepas bahan kerja diapit. Ia telah digunakan secara meluas dalam pemprosesan bahagian die-cast aloi aluminium automotif, pengeluaran besar-besaran komponen struktur logam untuk elektronik pengguna 3C, dan unit pemprosesan elektrod grafit automatik dalam bengkel acuan.
Komposisi Produk dan Aliran Kerja
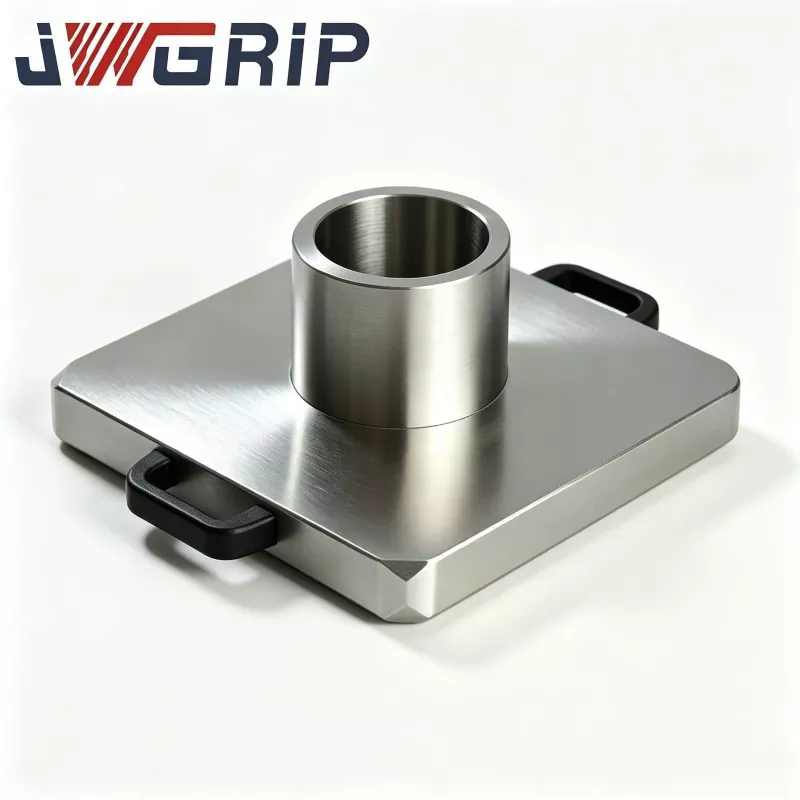
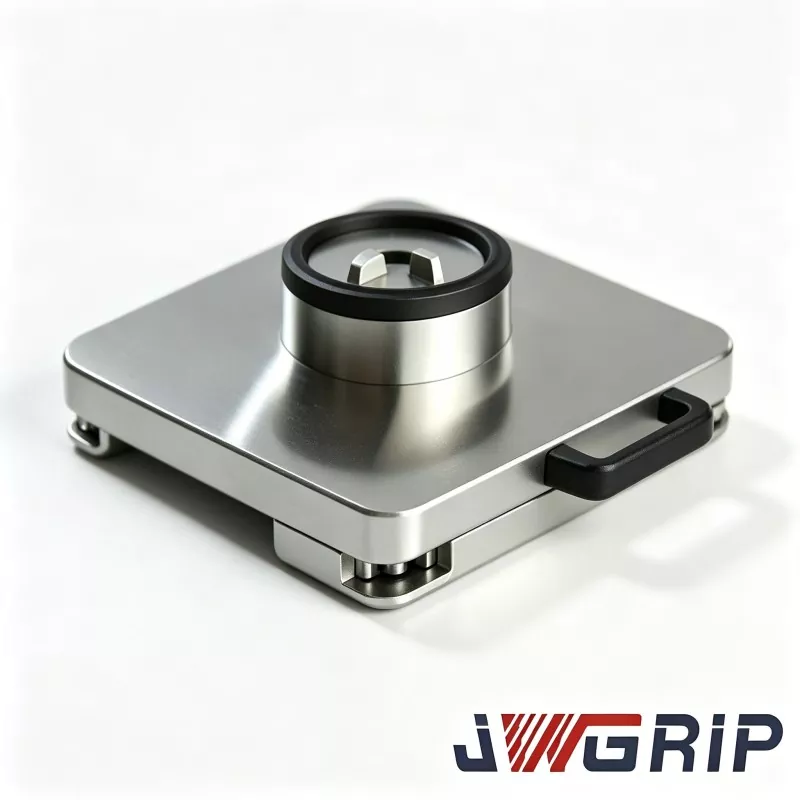
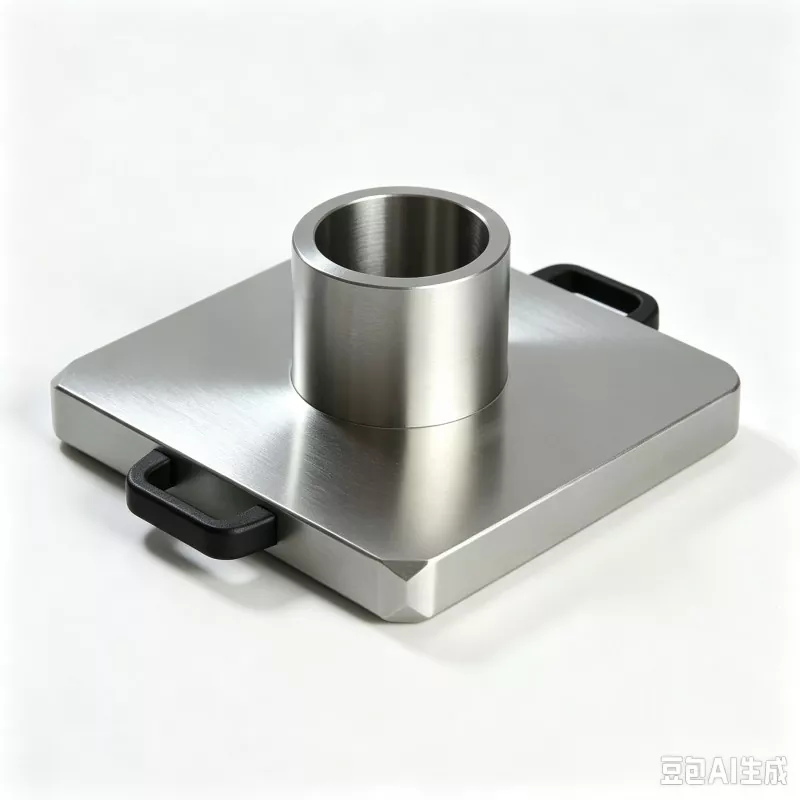
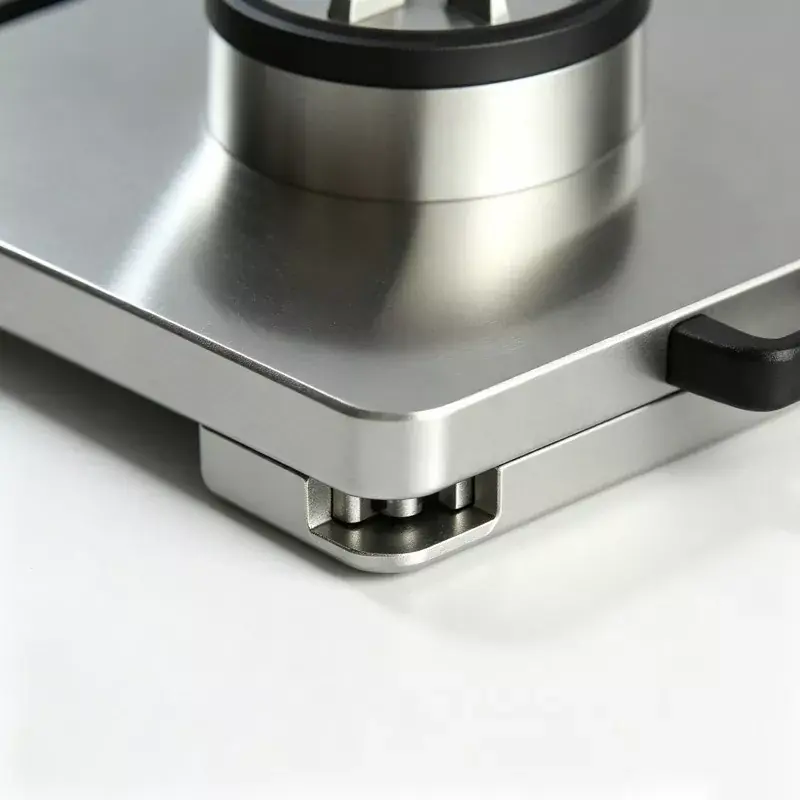
Pallet Titik Sifar Automatik dengan Chuck Kuasa tergolong dalam siri Pallet Titik Sifar. Ia terutamanya terdiri daripada empat komponen teras: badan asas palet, pemasangan lengan penentududukan titik sifar berketepatan tinggi, modul pemacu pneumatik, dan lekapan chuck kuasa segerak.
Aliran kerja lengkap adalah seperti berikut: Robot industri mengambil tapak lekapan bahan kerja yang dimuatkan dan meletakkannya pada satah rujukan palet. Lengan kedudukan titik sifar melengkapkan kedudukan awal. Apabila sensor terbina dalam mengesan kedudukan dengan tepat, ia menghantar isyarat kepada sistem kawalan PLC.
PLC memulakan litar pneumatik, dan unit pneumatik terbina dalam memacu lekapan chuck kuasa untuk bergerak serentak ke dalam, mencapai pengapit jejari seragam asas lekapan.
Selepas pengapit selesai, isyarat pengesahan elektrik dihantar ke alat mesin CNC, dan kitaran pemprosesan pemotongan bermula.
Apabila program pemprosesan tamat, alat mesin menghantar isyarat siap, dan litar pneumatik melepaskan tekanan. Lekapan chuck dibuka secara serentak, dan robot mengeluarkan bahan kerja yang telah siap bersama-sama dengan lekapan, bersiap untuk kitaran pemuatan seterusnya.
Keseluruhan proses tidak memerlukan pengetatan bolt secara manual atau petunjuk dan penjajaran manual.
Kelebihan Proses
Kosong plat asas diperbuat daripada keluli aloi palsu dan menjalani dua proses rawatan haba pelepasan tekanan lengkap untuk menghapuskan tegasan baki dalaman yang dijana semasa proses pemesinan CNC.
Banyak pesaing kos rendah akan meninggalkan langkah penting ini. Jika tegasan baki dalaman dalam bahan asas adalah ketara, operasi pengapitan berulang di bengkel dan perubahan suhu akibat kitaran siang-malam boleh menyebabkan ubah bentuk mikroskopik yang tidak dapat dilihat dengan mata kasar pada satah penanda aras rujukan.
Ini akan membawa kepada penyimpangan saiz berterusan dalam bahan kerja yang dimesin dan mengakibatkan sejumlah besar kehilangan sisa.
Setiap bahagian bahan mentah di kilang kami melengkapkan proses penyepuhlindapan yang lengkap. Piawaian ini diperoleh daripada lebih sepuluh tahun pengalaman kejuruteraan praktikal dan menyediakan banyak projek lekapan automatik CNC. Sendal penentududukan diperbuat daripada keluli galas tahan haus tinggi, menjalani rawatan pelindapkejutan dan pembajaan, dan digabungkan dengan pengisaran halus lubang dalaman dan pemprosesan ultra-halus untuk meminimumkan jurang antara permukaan penentududukan dan memastikan prestasi kedudukan yang stabil walaupun selepas kitaran penggantian yang tidak terkira banyaknya.
Kelebihan Teras
1. Reka Bentuk Struktur Satu Keping Bersepadu
Reka bentuk sekeping bersepadu menjimatkan ruang pelekap pada meja kerja alat mesin dan menghapuskan ralat pemasangan terkumpul yang disebabkan oleh plat penyesuai berbilang lapisan. Penyelesaian jenis split tradisional memerlukan susun palet titik sifar, plat asas penyesuai dan chuck bebas, yang menyusun 2-3 plat boleh menjana sisihan kedudukan terkumpul 3-5μm tambahan. Reka bentuk bersepadu monolitik kami mengelakkan sumber ralat ini, mengurangkan bilangan aksesori yang dibeli dan mengurangkan kos pengurusan alat ganti untuk pelanggan akhir.
2. Ulangi Ketepatan Kedudukan
Pallet memberikan ketepatan kedudukan ulangan yang stabil sebanyak ±2μm. Lubang dalaman sesendal penentududukan diproses melalui penamat super mengasah. Setiap palet menjalani 100% pemeriksaan ketepatan item penuh sebelum penghantaran, dan setiap unit dihantar dengan salinan laporan pemeriksaan asal yang boleh dibekalkan untuk pengesahan atas permintaan pembeli luar negara.
3. Integrasi Automasi Asli
Port pneumatik standard dan antara muka keluaran isyarat elektrik NPN dikhaskan, menjadikan palet serasi dengan berbilang jenama robot industri arus perdana di pasaran. Ia benar-benar menyokong pengeluaran syif malam tanpa pengawasan. Mengikut data pengubahsuaian sebenar daripada satu pengguna akhir alat ganti kereta domestik, masa kitaran pertukaran lekapan menurun daripada manual asal 12–15 minit ke dalam masa 45 saat selepas menggunakan palet kami, tanpa operator perlu berada di tapak semasa syif malam.
4. Output Daya Pengapit Tinggi
Unit chuck pneumatik kuasa terbina dalam membekalkan daya pengapit maksimum sehingga 45kN, mampu menahan impak pemotongan yang dijana oleh pemesinan suapan berat bagi keluli acuan dan bahan kerja aluminium tuang, dengan berkesan mengurangkan risiko peralihan lekapan dan longgar semasa operasi pemotongan.
5. Penyelenggaraan yang Mudah dan Kos Alat Ganti Boleh Kawal
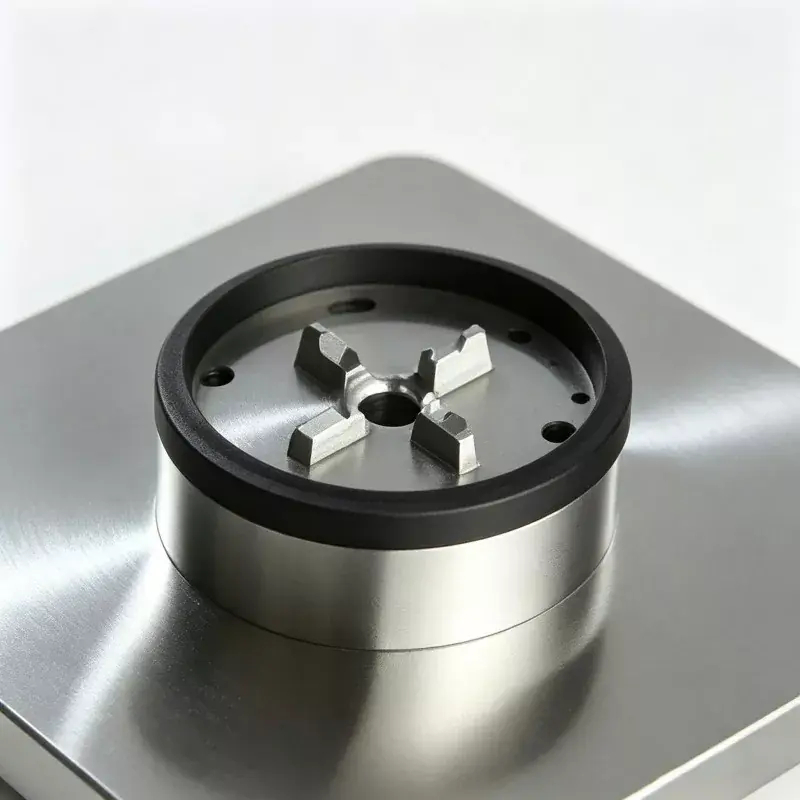
Pemasangan rahang chuck boleh dibongkar dan diganti secara individu tanpa mengeluarkan keseluruhan palet dari meja kerja alat mesin. Apabila rahang mengalami lelasan atau kerosakan, pelanggan hanya perlu membeli alat ganti yang sepadan daripada menggantikan keseluruhan set palet, dengan berkesan mengurangkan pelaburan penyelenggaraan peralatan jangka panjang.
Kes Pelanggan Sebenar
Pallet Titik Sifar Automatik dengan Power Chuck kebanyakannya digunakan dalam tiga kategori barisan pengeluaran: barisan pengeluaran tanpa pemandu-CNC untuk komponen automotif, barisan pengeluaran besar-besaran untuk bahagian struktur logam 3C dan sel pemesinan grafit-elektrod automatik yang fleksibel di dalam kilang acuan.
Kes1:Satu pengeluar alat ganti kereta domestik berskala besar memasang semula dua barisan pengeluaran automatik CNC yang fleksibel dengan jumlah 16 set Pallet Titik Sifar Automatik dengan Chuck Kuasa untuk pemesinan tuangan aluminium. Sebelum pengubahsuaian, pengendali memerlukan penunjuk dan penjajaran manual untuk setiap pertukaran lekapan, memakan masa kira-kira 13 minit setiap kelompok. Selepas penggunaan palet automatik titik sifar kami, robot menyelesaikan semua kerja pemunggahan, penentududukan dan pengapit. Kitaran tukar ganti tunggal memendekkan kepada 42-50saat. Syif malam tanpa pengawasan direalisasikan. Menurut statistik pengeluaran berterusan selama tiga bulan, kapasiti pengeluaran peringkat bengkel bulanan meningkat sebanyak 22 peratus. Konsistensi dimensi merentas kelompok bahan kerja bertambah baik dengan jelas dan kadar tolak-skopok menurun dengan ketara.
Kes2:Sebuah perusahaan pembuat acuan berskala besar yang terletak di Pearl River Delta memasang beberapa set palet automatik ini di dalam sel pemesinan automatik elektrod grafit. Semua asas elektrod menggunakan dimensi standard bersatu. Operator tidak lagi mengulang petunjuk manual untuk setiap tugas pemesinan elektrod. Konsistensi dimensi elektrod siap bertambah baik dan intensiti buruh berulang untuk kakitangan kedai acuan berkurangan. Kedudukan imej yang dicadangkan: foto di tapak yang diambil di dalam bengkel pemprosesan kami sendiri, gambar tangkapan sebenar stesen kerja automasi tapak pelanggan, foto terperinci paparan meletup badan palet, foto yang ditangkap semasa ketepatan alur keluar kilang- pemeriksaan QC.
Proses Pengilangan
Semua palet automatik melalui pengeluaran aliran penuh termasuk penempaan, pemesinan CNC, rawatan haba, pengisaran dan pemasangan dalam bengkel pemasangan CNC dalaman kami. Tiada penyumberan luar OEM unit lengkap diterima pakai.
Aliran kerja pengeluaran lengkap:
penempaan kosong keluli aloi → pemesinan kasar → penuaan pelepasan tekanan pertama → separuh kemasan → penuaan pelepasan tekanan sekunder → pengisaran super ketepatan → pemasangan tekan sesendal → pemasangan am → ketepatan berbilang item-&-pemeriksaan prestasi → ujian tekanan kedap udara → perlindungan anti karat → pembungkusan gred eksport
Kawalan Kualiti & Pensijilan
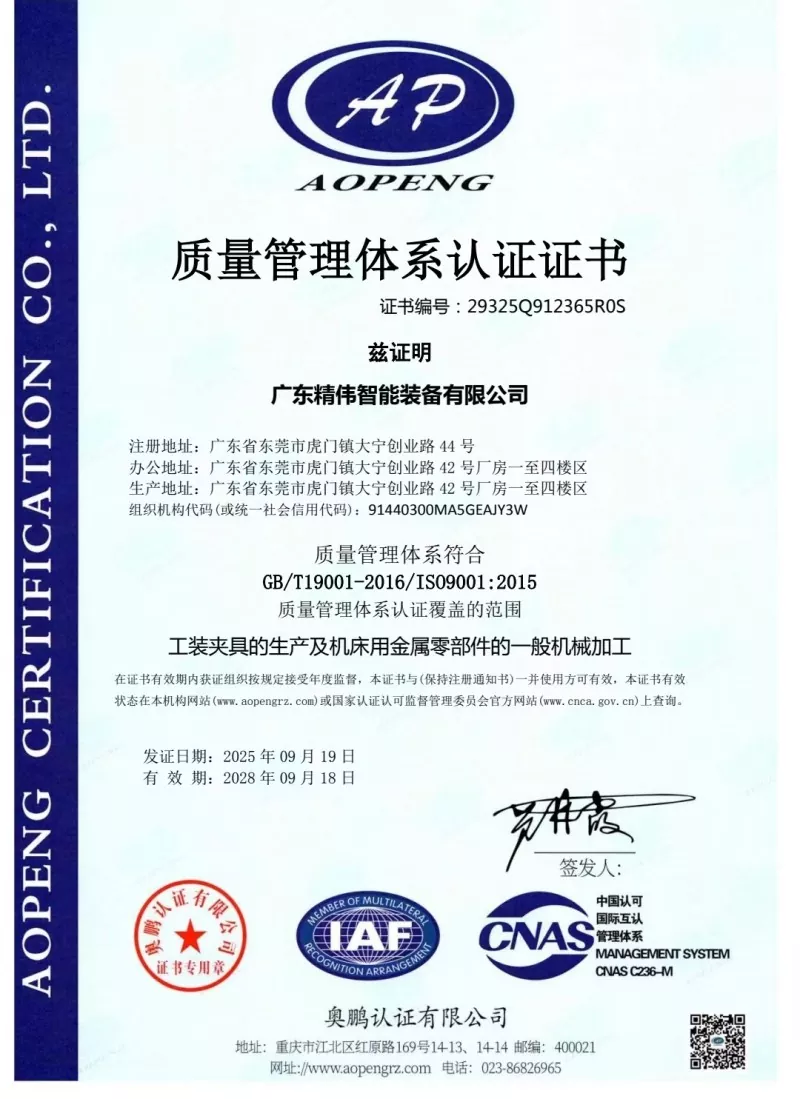
Item pemeriksaan pra-penghantaran mandatori untuk setiap unit: ujian ketepatan pemposisian ulangan, ukuran daya pengapit chuck sebenar, ujian tahan tekanan kedap udara (penurunan tekanan maksimum yang dibenarkan ≤0.02MPa dalam tempoh penahanan 5 minit), ujian integriti isyarat elektrik-logik. Setiap unit dihantar dengan helaian data pemeriksaan kilang yang unik. Kilang kami memegang pensijilan sistem pengurusan kualiti ISO9001. Sijil bahan tersedia untuk komponen logam utama. Pemeriksaan makmal pihak ketiga yang ditetapkan oleh pelanggan boleh diterima.
Panduan Pemilihan
Pertama, sahkan dimensi luar sebenar pembawa lekapan tapak pelanggan agar sepadan dengan spesifikasi julat pengapit palet.
Kedua, periksa keadaan sumber udara bengkel. Tekanan udara termampat mesti stabil dalam 0.5-0.7MPa. Jika tekanan sumber udara turun naik dengan ketara, pemasangan tiga kali ganda penapis pengawalseliaan tekanan amat disyorkan.
Ketiga, untuk perolehan projek automasi, jelaskan protokol komunikasi IO antara robot dan sistem kawalan PLC. Kami membekalkan dokumentasi antara muka elektrik yang lengkap secara percuma.
Keempat, berikan berat bahan kerja maksimum jika bahan kerja berat diproses. Kakitangan teknikal kami akan menjalankan penilaian dan menilai sama ada palet versi tersuai yang diperkukuh diperlukan.
Nota Pemasangan, Pentauliahan & Operasi
Semasa memasang palet pada meja kerja alat mesin, kencangkan bolt dengan ketat mengikut nilai tork yang dinyatakan dalam manual. Pengetatan tork berlebihan yang ganas adalah dilarang untuk mengelakkan ubah bentuk badan palet. Penapis air minyak mesti dipasang di bahagian hadapan bahagian masuk udara termampat untuk mengelakkan lembapan dan serpihan logam daripada memasuki chuck dan menyebabkan komponen dalaman berkarat atau jamming rahang. Setiap 80-100 jam kerja terkumpul, semburkan semburan pelincir kering pada permukaan geseran gelongsor di dalam chuck.
Minyak enjin cecair adalah dilarang, kerana minyak cecair menarik serpihan aluminium dan besi yang besar dan mencetuskan kegagalan jamming rahang. Semasa pengeluaran, elakkan pengumpulan cip berat pada satah datum rujukan palet. Operator mesti meniup dan membersihkan lubang pengesan dan satah datum dengan udara termampat pada setiap pertukaran syif. Jangan sekali-kali menjalankan unit melebihi daya pengapit maksimum yang disenaraikan pada helaian spesifikasi. Operasi lebihan beban menyebabkan ubah bentuk plastik kekal rahang chuck dan memusnahkan ketepatan kedudukan palet secara kekal.
Pembungkusan, Masa Utama & Perkhidmatan Selepas Jualan
Kes pembungkusan kayu pepejal kalis kejutan gred eksport dengan perlindungan penimbal dalam buih tebal diguna pakai untuk melindungi permukaan datum ketepatan daripada kerosakan perlanggaran semasa pengangkutan penghantaran laut jarak jauh. Masa utama standard: 12-18 hari bekerja. Item standard tertentu disimpan dalam stok untuk penghantaran yang lebih pendek.
Waranti unit penuh selama 12 bulan meliputi kecacatan pembuatan yang tidak disebabkan oleh salah operasi manusia; pembaikan percuma atau penggantian alat ganti disediakan. Panduan teknikal dalam talian jauh untuk pemasangan dan pentauliahan tersedia. Perkhidmatan pentauliahan di tapak berbayar boleh ditawarkan untuk projek pesanan pukal.
Perkhidmatan pengubahsuaian tersuai disokong, termasuk pelarasan julat pengapit, perubahan susun atur litar pneumatik dan perubahan bentuk isyarat-output. Sampel percuma tersedia untuk ujian penilaian pelanggan; kos pengangkutan untuk sampel hendaklah ditanggung oleh pembeli.
Soalan Lazim
S1: Bolehkah Pallet Titik Sifar Automatik dengan Power Chuck serasi dengan lekapan mata sifar daripada jenama pihak ketiga yang lain?
J: Dimensi datum versi standard sepadan dengan sistem titik sifar asli kami. Jika keserasian dengan lekapan titik sifar jenama lain diperlukan untuk projek anda, maklumkan keperluan teknikal sebelum penempatan pesanan, pemesinan dimensi datum tersuai boleh direalisasikan.
S2: Adakah tekanan sumber udara yang tidak stabil akan mempengaruhi keselamatan dan kebolehpercayaan penjepit?
A: Ia akan membawa kesan langsung. Tekanan sumber udara yang tidak mencukupi mengurangkan daya pengapit chuck sebenar dan mewujudkan risiko melonggarkan bahan kerja semasa pemotongan. Pemasangan penapis pengatur tekanan amat dicadangkan untuk menstabilkan tekanan dalam 0.5-0.7MPa.
S3: Apakah punca utama ketepatan kedudukan ulangan yang terdegradasi selepas operasi jangka masa panjang?
A: Tiga punca punca yang kerap: pertama, bahan cemar cip terkumpul pada permukaan pengesan rujukan; kedua, haus biasa komponen gelongsor dalaman; ketiga, ubah bentuk pallet-body yang disebabkan oleh kesan berat luaran. Utamakan pembersihan dan penyelenggaraan. Komponen yang usang boleh digantikan dengan alat ganti yang berasingan dan bukannya pembaharuan palet penuh.
S4: Bolehkah palet ini digunakan pada alat mesin CNC 5 paksi?
A: Ia serasi dengan mesin 5 paksi. Jumlah ketinggian lekapan yang dipasang mesti dikira untuk mengelakkan perlanggaran semasa kecondongan gelendong 5 paksi. Bekalkan model alat mesin pada fasa pemilihan dan kami akan menilai risiko gangguan untuk anda.
Hantar Pertanyaan
Maklumat Hubungan
-
Alamat
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
E-mel
Selamat datang untuk menghantar pertanyaan kepada JWGRIP. Pasukan teknikal dan jualan profesional kami akan menyediakan pemilihan lekapan percuma, reka bentuk penyelesaian tersuai dan sebut harga yang tepat.

Cadangan Berita